
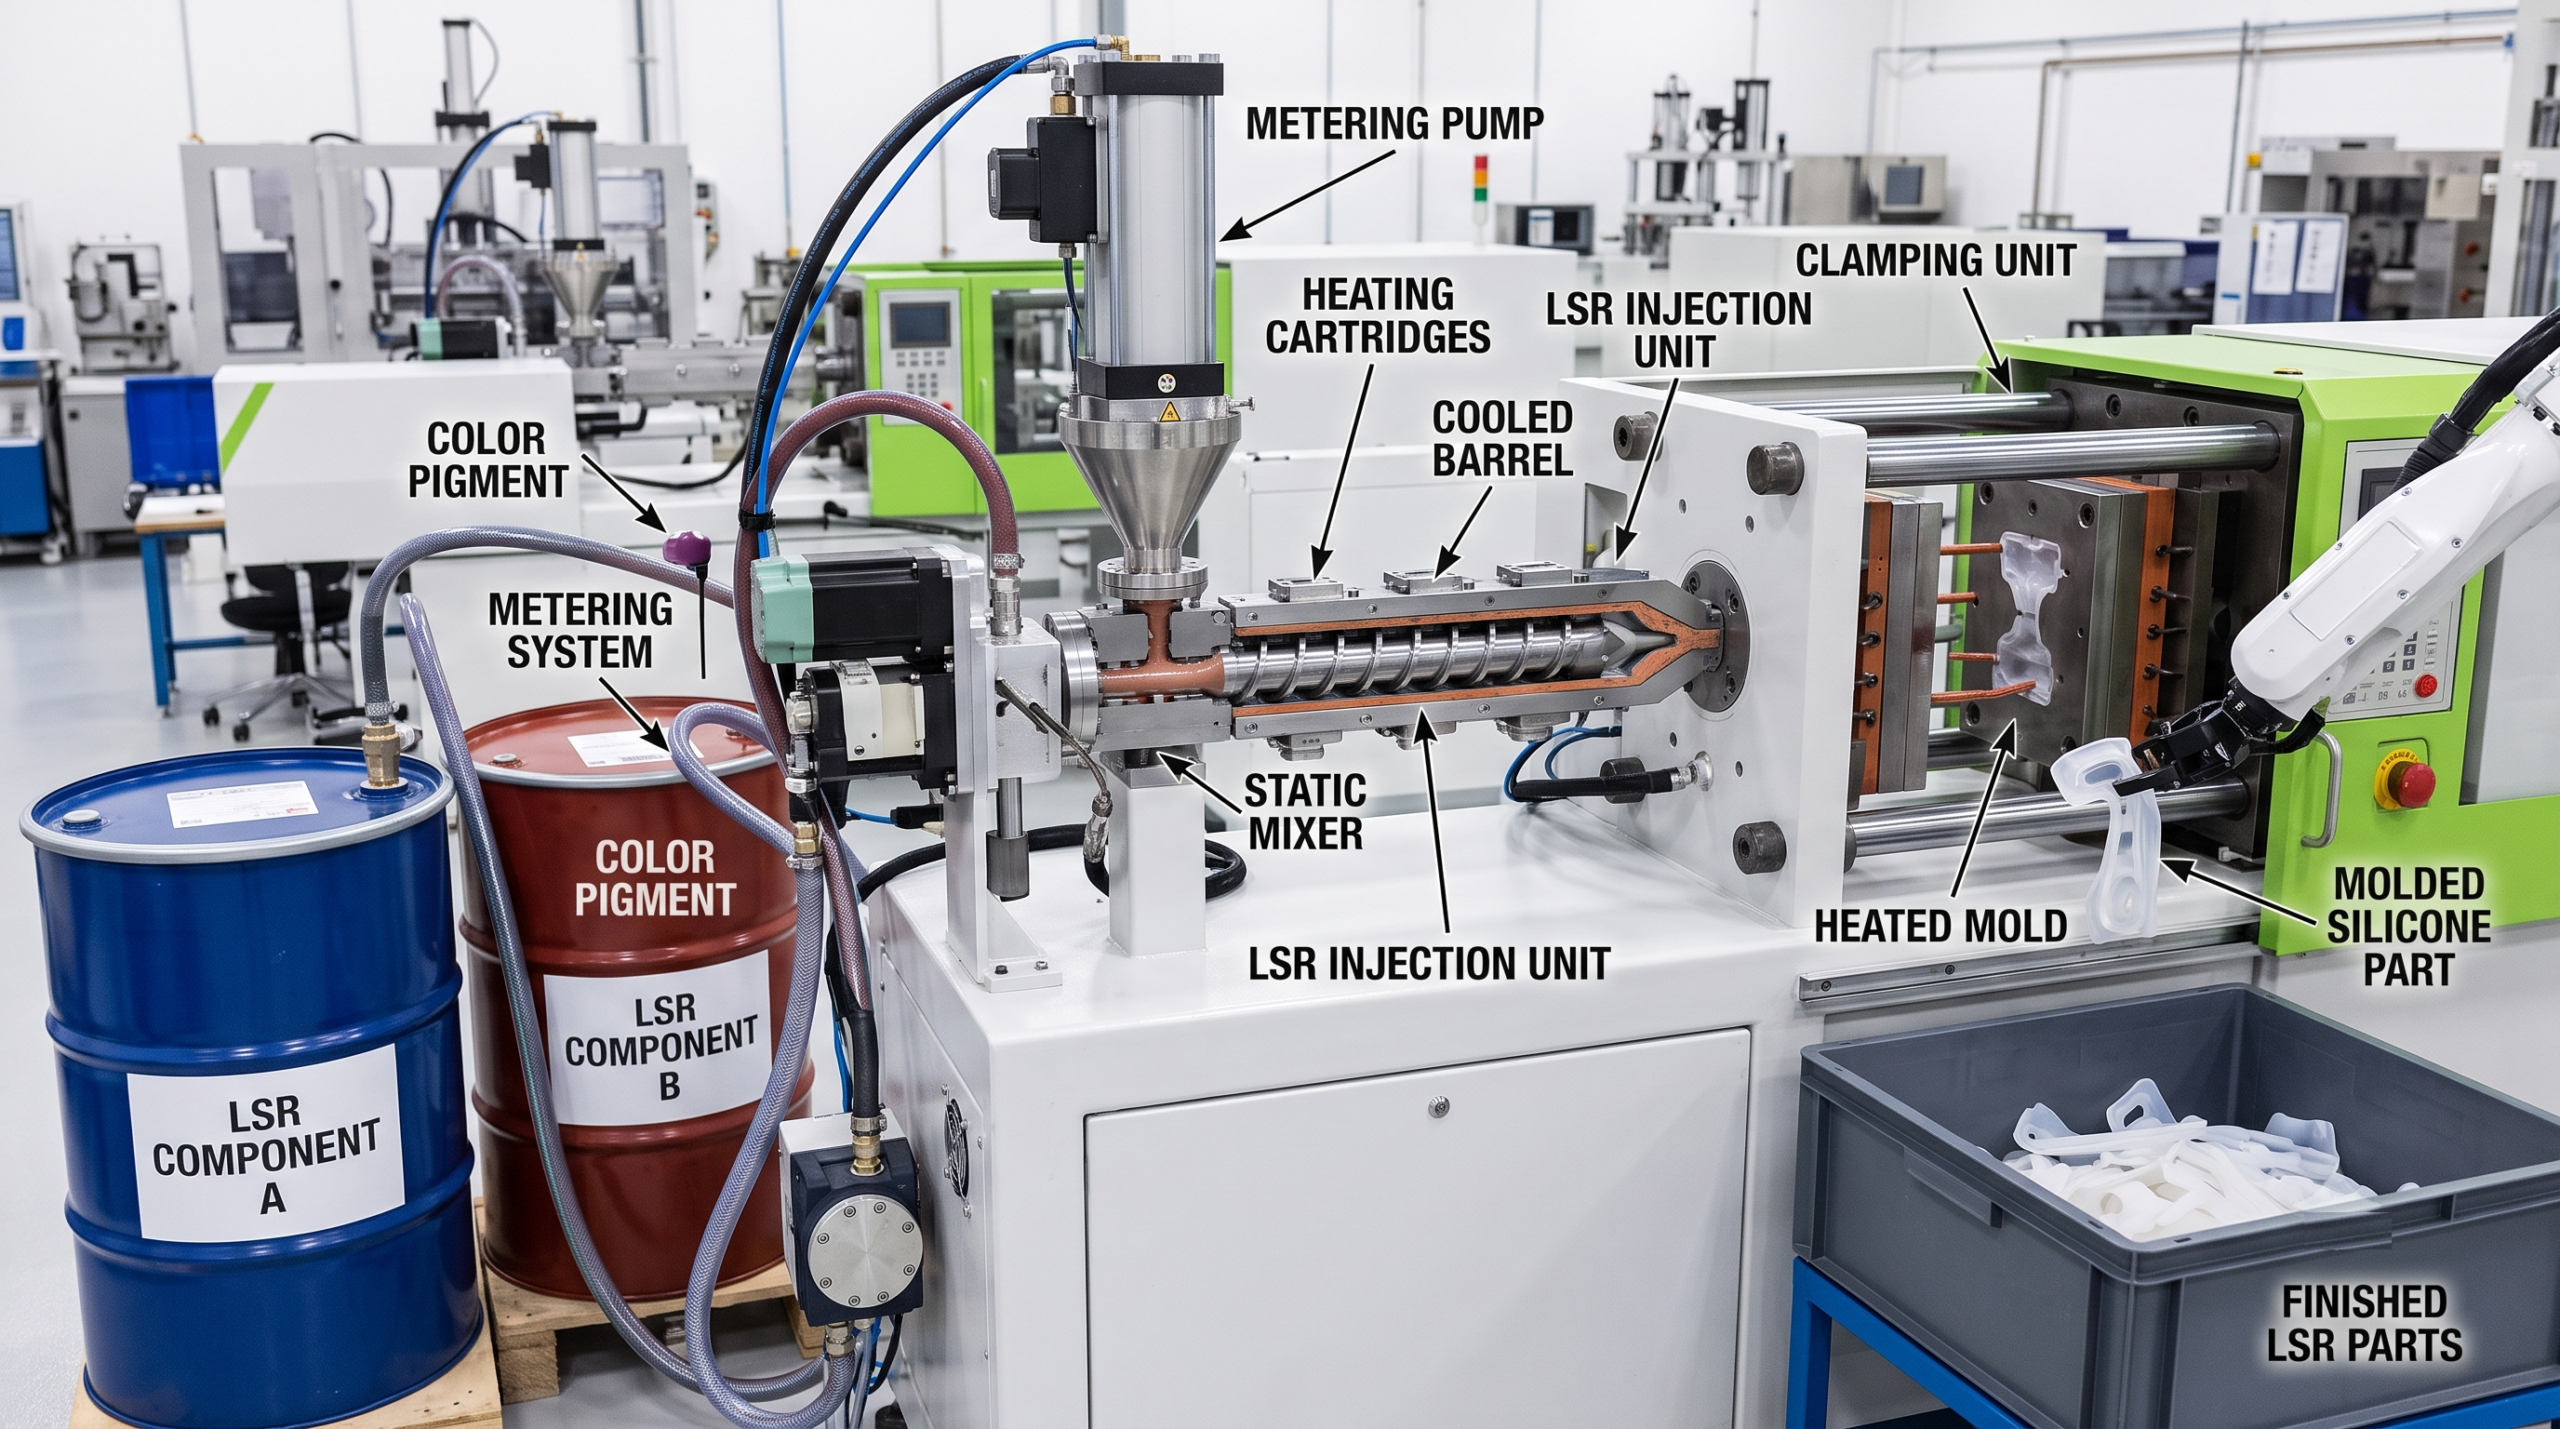
Resposta rápida: A moldagem por injeção de LSR (moldagem de borracha de silicone líquida) é um processo que injeta um silicone líquido de duas componentes em um molde aquecido, onde ele se solidifica, formando uma peça de borracha flexível e durável. Ao contrário dos termoplásticos, que esfriam para endurecer, o LSR é um termofixo que eliminatórias para a cura — por isso, o equipamento e o processo funcionam de maneira inversa à moldagem por injeção padrão. É o método preferido para vedações, juntas, componentes médicos, produtos para bebês e qualquer item que precise permanecer flexível, biocompatível e estável em temperaturas que variam de -50 °C a 200 °C.
A primeira vez que assisti a uma operação de prensagem de LSR, isso abalou meu modelo mental. Uma peça de plástico entra no molde quente e sai fria e rígida. Uma peça de LSR entra como um líquido frio e sai quente e com textura de borracha. Tudo relacionado ao molde — os canais de injeção, a ventilação, o controle de temperatura — decorre dessa única inversão.
O que é o LSR e por que ele se comporta de maneira diferente
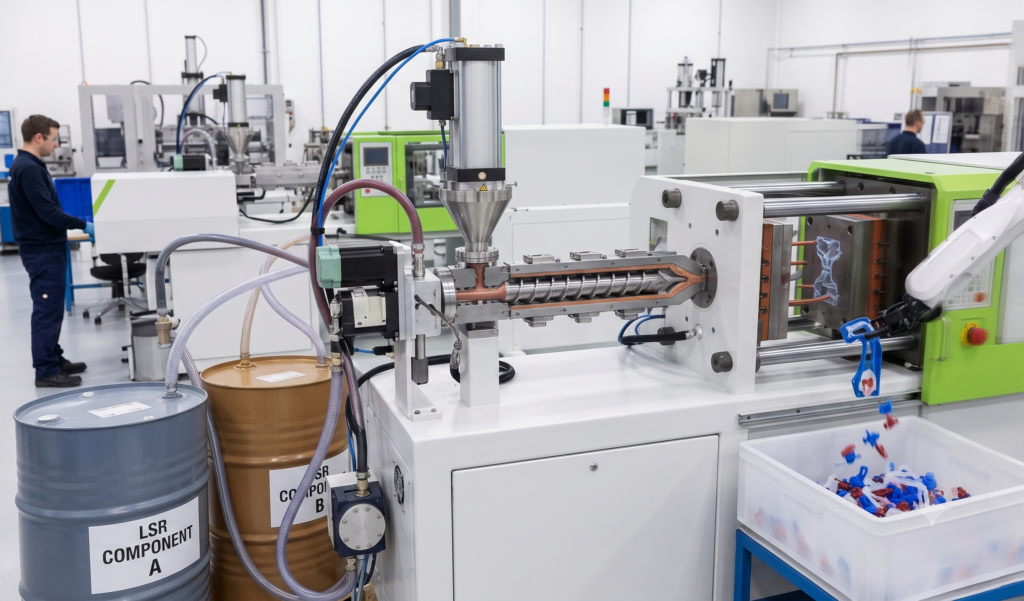
A borracha de silicone líquida é fornecida em dois componentes, um A lado e um B separadamente, mantidos separados até a moldagem. Uma bomba dosadora mistura os componentes na proporção exata de 1:1, injeta a mistura em uma cavidade aquecida (normalmente entre 150 e 200 °C) e o calor desencadeia uma cura catalisada por platina. Segundos depois, uma peça de silicone totalmente reticulada é ejetada.
Como se trata de um termoendurecível, o LSR não derrete novamente após a cura. Isso lhe confere propriedades que os termoplásticos não conseguem igualar:
- Ampla faixa de temperatura: flexível em uma faixa de temperatura que vai de aproximadamente -50 °C a +200 °C.
- Biocompatibilidade: as formulações para uso médico e de qualidade alimentar são padrão.
- Resistência química e aos raios UV: não se degrada ao ar livre nem em ambientes agressivos.
- Excelente vedação: o baixo índice de deformação permanente significa que as juntas mantêm a vedação por anos.
Para uma visão mais aprofundada sobre os materiais, consulte nossa página sobre moldagem de borracha de silicone líquida.
LSR x silicone padrão x termoplásticos
Os compradores costumam confundir o LSR com o silicone vendido em bisnaga ou com termoplásticos macios, como o TPE. Eles não são a mesma coisa, e essa diferença determina o desempenho da sua peça.
| Propriedade | LSR (injeção) | HCR / silicone de goma | TPE / TPU (termoplástico) |
| Processo | Injeção automatizada | Compressão, mais manual | Moldagem por injeção padrão |
| Tempo de ciclo | Muito rápido (segundos) | Lento | Rápido |
| Faixa de temperatura | de -50 a +200 °C | -40 a +200 °C | de -30 a +120 °C |
| Biocompatibilidade | Excelente | Ótimo | Varia |
| Melhor volume | Grande volume | Baixa–média | Grande volume |
| Flash / finalização | Minimalista, clean | Mais flash | Limpo |
Se você precisa de grandes volumes de uma peça flexível, termicamente estável e segura para uso médico, o LSR costuma ser a solução. Se você precisa de um material com toque macio que possa ser reciclado e moldado com equipamentos padrão, um elastômero termoplástico pode ser a melhor opção.
Onde a moldagem por LSR se destaca
As aplicações concentram-se em propriedades que nenhum outro material possui em conjunto:
- Médico: válvulas, vedações, máscaras respiratórias, componentes de dispositivos vestíveis (biocompatíveis, esterilizáveis).
- Produtos para bebês e de consumo: chupetas, bicos de mamadeira, alças macias (seguras, duráveis e laváveis na máquina de lavar louça).
- Automotivo: juntas, vedações de conectores, membranas (resistentes ao calor e a produtos químicos).
- Eletrônica: teclados, vedações à prova d’água, prensa-cabos.
- Industrial: Anéis de vedação (O-rings) e vedações personalizadas com baixa deformação permanente sob compressão.
Regras de projeto para peças de LSR
O LSR tolera algumas coisas que os termoplásticos não toleram e não tolera outras. As regras mais importantes são:
- Paredes finas estão bem. O LSR tem boa fluidez e é capaz de preencher paredes com espessura de até ~0,3 mm — mais finas do que a maioria dos termoplásticos permite.
- Os cortes com base mais curta são mais versáteis. Como o LSR curado é flexível, muitas vezes é possível desmoldar peças com recortes que, em plástico rígido, exigiriam ações laterais.
- Projeto para controle do flash. O LSR tem viscosidade muito baixa e penetra em qualquer fenda; portanto, as linhas de divisão e os orifícios de ventilação devem ser precisos.
- Leve em conta o encolhimento. O LSR encolhe cerca de 2–3% durante a cura; a ferramenta é usinada com sobredimensionamento para compensar isso.
- A localização do portão influencia a qualidade. Os sistemas de canal frio reduzem o desperdício e mantêm o material resfriado até que ele entre na cavidade.
Como a precisão do ferramento é fundamental, os moldes para LSR custam mais do que os moldes simples para termoplásticos — mas são duráveis, muitas vezes suportando milhões de injeções. Nossa custo das ferramentas de moldagem por injeção O guia detalha para onde esse dinheiro vai.
Ferramentas, custo e prazo de entrega
O LSR é um processo de alto volume. A viabilidade econômica favorece a produção em escala, pois o custo inicial da ferramenta é elevado, enquanto o custo por peça é baixo.
| Fator | Faixa típica | Notas |
| Custo de ferramentas | Mais alto do que o termoplástico | Cavidades de precisão, aquecimento, canal frio |
| Prazo de produção de ferramentas | 4 a 8 semanas | Depende do número de cavidades e da complexidade |
| Custo unitário em produção em série | Baixo | Ciclos rápidos, alto grau de automação |
| Volume de equilíbrio | Mais de milhares | Abaixo disso, considere moldagem de uretano ou moldagem por compressão |
| Vida útil da cavidade | Muitas vezes, milhões de fotos | Ferramentas de aço, baixo desgaste |
Se você precisar apenas de dezenas ou algumas centenas de peças flexíveis para testes, o uso de matrizes para LSR raramente compensa — protótipos de uretano fundido ou de silicone moldado por compressão são uma opção mais econômica. O LSR só se justifica quando há um compromisso com um volume de produção. Para peças plásticas de baixo volume, compare com custo da moldagem por injeção em pequenas quantidades.
Sobremoldagem com LSR
Um dos truques mais valiosos do LSR é sobremoldagem: colar silicone diretamente sobre um substrato rígido de plástico ou metal para criar, por exemplo, um invólucro rígido com uma alça macia e vedada ou um botão à prova d’água. Isso exige uma combinação cuidadosa de materiais e uma preparação adequada da superfície para que o silicone adira de forma confiável. Se o seu produto combinar zonas rígidas e macias em uma única peça, nossa Guia de custos de sobremoldagem aborda as vantagens e desvantagens.
Defeitos comuns em LSR e como evitá-los
Mesmo uma peça de LSR bem projetada pode apresentar falhas na prensa se o processo não estiver bem ajustado. Conhecer os principais fatores que costumam causar problemas ajuda você a ter uma conversa mais esclarecedora com seu fornecedor de moldagem e a analisar criticamente um relatório de primeira peça.
- Flash: a fina camada de material na linha de divisão. Como o LSR tem viscosidade muito baixa, ele escapa pelas frestas de uma forma que um termoplástico nunca faria. A solução está no uso de matrizes precisas, na força de aperto correta e em uma boa ventilação.
- Bolhas de ar e vazios: o ar preso causa bolhas ou jatos curtos. O posicionamento adequado dos orifícios de ventilação e o controle da velocidade de injeção resolvem a maior parte do problema.
- Cura incompleta: uma peça que permanece pegajosa ou frágil geralmente indica que a temperatura de cura ou o tempo de exposição estavam incorretos, ou que a proporção da mistura A/B sofreu variação.
- Falha na aderência em sobremoldagens: se o silicone se soltar do substrato, significa que a preparação da superfície ou o primer estavam incorretos, ou que a combinação de materiais era incompatível.
- Desvio dimensional: se as peças estiverem saindo consistentemente com dimensões maiores ou menores do que o previsto, a compensação de contração na ferramenta precisa ser ajustada.
Um moldador experiente antecipa esses problemas antes da primeira injeção e os verifica na primeira peça, em vez de descobri-los quando a produção já estiver em grande escala. É exatamente por isso que validar o processo — e não apenas o projeto — é fundamental antes de se comprometer com uma produção em grande escala.
Perguntas frequentes
Qual é a diferença entre a moldagem em LSR e a moldagem em silicone comum? A moldagem por LSR é um processo de injeção rápido e automatizado que utiliza silicone líquido de baixa viscosidade, que cura com calor, resultando em peças limpas com rebarbas mínimas e tempos de ciclo curtos. O silicone tradicional (HCR, ou borracha de alta consistência) é um material mais espesso, geralmente processado por moldagem por compressão ou por transferência, que é mais lenta e mais manual. O LSR se destaca em termos de volume, consistência e acabamento; o HCR pode ser adequado para certas peças espessas ou especializadas. Para a maioria dos componentes flexíveis modernos produzidos em grande volume — médicos, para bebês, vedantes —, o LSR é a escolha padrão.
A moldagem por injeção de LSR é adequada para pequenos volumes? Geralmente não, pois as ferramentas de precisão representam um investimento inicial significativo que só se amortiza ao longo de milhares de peças. Para protótipos ou pequenas séries de algumas centenas de peças flexíveis, o uretano fundido, o silicone impresso em 3D ou a moldagem por compressão serão muito mais baratos por peça, mesmo que sejam mais lentos. O LSR se torna a opção econômica quando seu volume anual chega a milhares de peças, pois seus tempos de ciclo rápidos e a longa vida útil do molde reduzem o custo por peça para um valor bem abaixo de qualquer alternativa de baixo volume.
As peças de LSR podem ser utilizadas em aplicações médicas e alimentícias? Sim — a biocompatibilidade é um dos principais pontos fortes do LSR e uma das principais razões pelas quais ele domina esses mercados. Formulações de LSR de grau médico e de grau alimentício estão amplamente disponíveis, e o LSR curado é quimicamente inerte, pode ser esterilizado em autoclave ou com raios gama e é estável em uma ampla faixa de temperatura. Essa combinação faz com que ele seja o padrão para componentes respiratórios, válvulas, dispositivos vestíveis, chupetas e bicos de mamadeira. Como sempre, o tipo específico e quaisquer certificações exigidas (USP Classe VI, FDA) devem ser confirmados para a sua aplicação antes da produção.
Quanto tempo leva para fabricar uma ferramenta de LSR? A previsão é de aproximadamente 4 a 8 semanas para um molde de LSR, dependendo do número de cavidades, da complexidade da peça e se há inclusão de um sistema de canal frio. A fabricação do molde é mais complexa do que a de um molde termoplástico básico, pois ele deve ser aquecido com precisão, ventilado cuidadosamente para controlar o excesso de material decorrente da baixa viscosidade e dimensionado para compensar a retração durante a cura. Esse tempo inicial é o motivo pelo qual as equipes costumam produzir protótipos de uretano fundido em paralelo — validando o projeto enquanto a ferramenta de produção está sendo usinada, para que nada precise ser reprojetado depois que o aço já tiver sido usinado.
Quando a LSR é a escolha certa
A moldagem por injeção de LSR é o processo ideal quando você precisa de peças flexíveis, termicamente estáveis e biocompatíveis em grande escala — vedações, componentes médicos, produtos para bebês, alças macias. O processo funciona de maneira oposta à moldagem plástica padrão: entra o líquido, sai a borracha curada. Respeite as regras de projeto, planeje o investimento em ferramentas e faça a validação inicialmente com protótipos mais baratos. Faça isso, e o LSR fornecerá peças que permanecem flexíveis e mantêm a vedação durante toda a vida útil do produto.
Sobre o autor Patrick Chen — Engenheiro de Aplicações, XY Machining Patrick analisa projetos de peças com paredes finas para equipes de engenharia dos EUA na XY Machining e trabalha em conjunto com a equipe de produção na definição de dispositivos de fixação e trajetórias de usinagem que garantam que peças delicadas permaneçam dentro das tolerâncias. Para realizar um teste de pressão em uma peça com paredes finas antes de elaborar o orçamento, Envie seu modelo para nossa equipe.


