
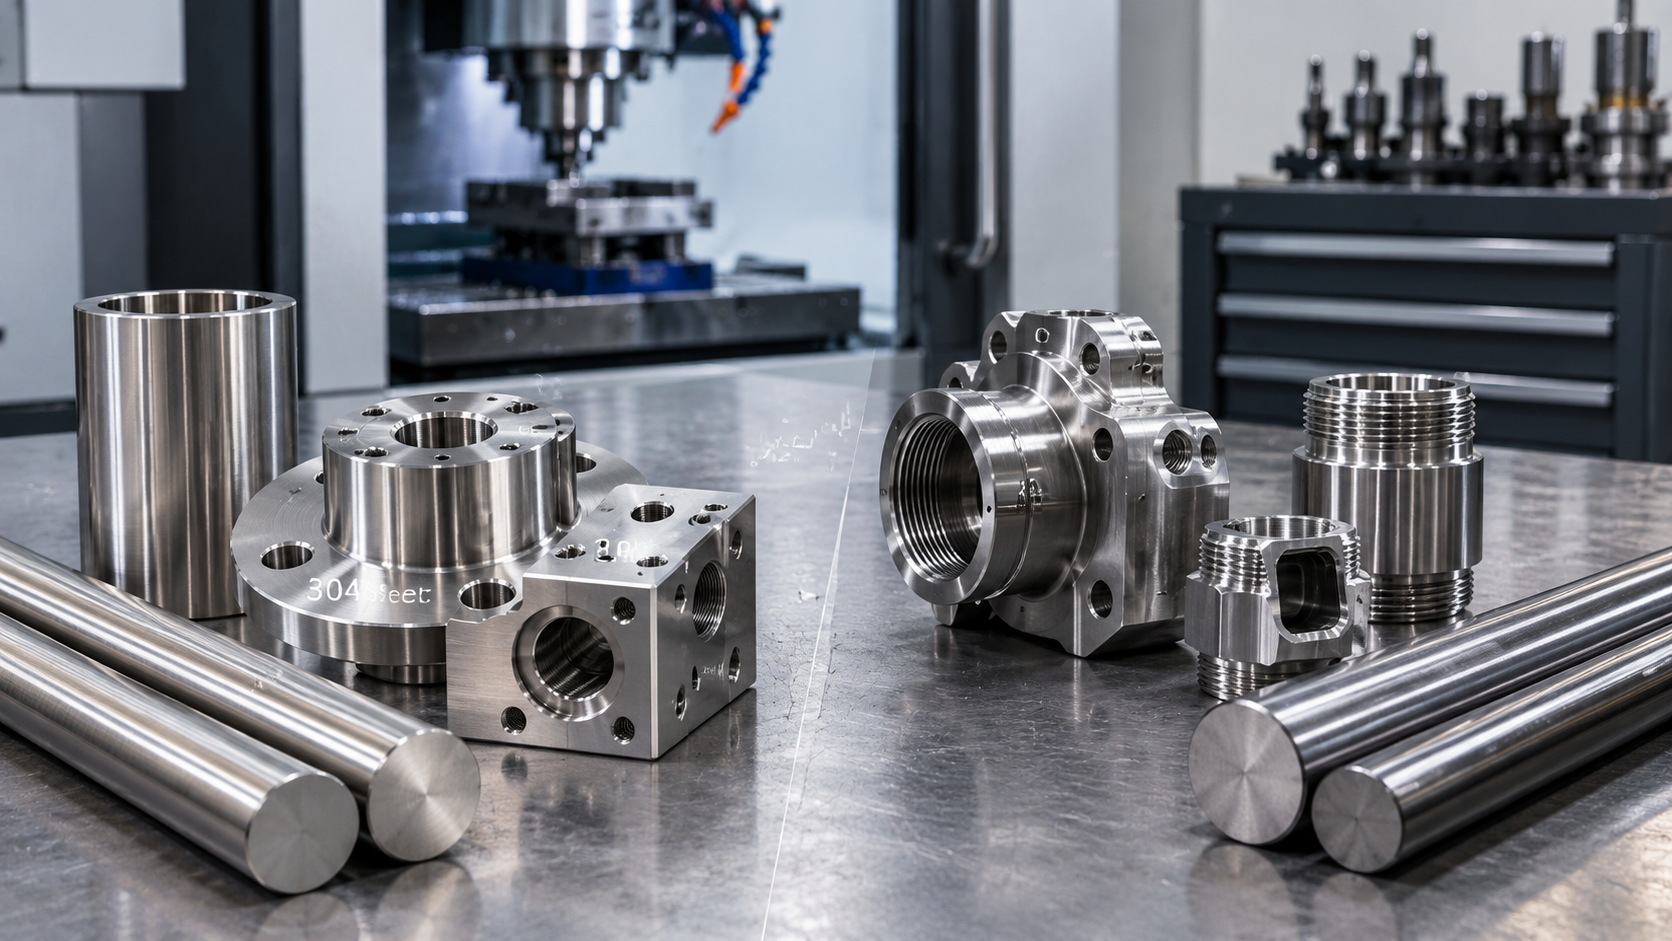
Demandez à dix opérateurs-ajusteurs quel acier inoxydable ils choisissent en premier : la plupart répondront “ le 304 ” sans hésiter. C’est le cheval de bataille de la famille des aciers austénitiques. Il se découpe, se soude et se finit à peu près comme on peut s’y attendre, et cette prévisibilité a beaucoup de valeur en atelier. Mais “ par défaut ” et “ le bon choix ” ne sont pas synonymes. J’ai vu de solides supports en 304 rouiller jusqu’à la percée en moins de deux ans dans un caisson installé en bord de mer. J’ai également vu des acheteurs payer le prix fort pour du 316 sur une pièce qui ne sera jamais exposée à des conditions plus difficiles que l’air d’un bureau. La vraie question n’est donc pas « quelle nuance est la meilleure ? ». Elle est plus précise que cela : où se trouve la pièce, qui en prend soin et quel est le budget ?
Ci-dessous, je vais passer en revue les nuances de la manière dont je les évalue concrètement sur un chantier. Je commencerai par la compatibilité chimique. Ensuite, je parlerai de leur comportement sous l’action d’un outil, puis de la corrosion, du coût et de l’application de chacune d’entre elles. Vous hésitez encore entre plusieurs options ? Notre Guide des matériaux pour l'usinage CNC passe en revue toute la gamme des matériaux (métal et plastique). Cet article se concentre sur le choix qui pose le plus de problèmes aux acheteurs : 304 ou 316.
La différence fondamentale : le molybdène change tout
Ces deux aciers sont des aciers inoxydables austénitiques. Même famille, même structure cubique à faces centrées – ce qui les rend non magnétiques à l’état recuit, résistants et faciles à former. Tous deux contiennent également du chrome, au moins 16%, pour former le film d’oxyde passif qui les protège de la rouille. Jusqu’ici, ils ressemblent à des jumeaux. Mais lorsqu’on examine un élément en particulier, ils cessent de se ressembler : le molybdène.
Le 316 contient entre 2 et 31 TP3T de molybdène. Le 304 n'en contient pas. Cette petite quantité de molybdène renforce le film passif contre les ions chlorure – et ce sont précisément les chlorures qui provoquent la corrosion par piqûres et la corrosion interstitielle. C'est pourquoi on qualifie le 316 de “ qualité marine ”. C’est pourquoi on le retrouve dans les implants chirurgicaux, les cuves pharmaceutiques et les équipements alimentaires qui sont nettoyés au jet avec un désinfectant chloré à chaque fin de service. Le chrome et le nickel assurent la résistance à la corrosion de base des deux nuances. C’est le molybdène qui permet au 316 de résister aux environnements qui, insidieusement, rongeent le 304.
| Propriété | AISI 304 | AISI 316 |
| Chrome | 18–20% | 16–18% |
| Nickel | 8–10.5% | 10–14% |
| Molybdène | Aucun | 2–3% |
| Carbone (max.) | 0.08% | 0.08% |
| Résistance à la corrosion par piqûres (PREN) | ~18–20 | ~24–28 |
| Densité | 8,00 g/cm³ | 8,00 g/cm³ |
| Limite d'élasticité typique | 215 MPa | 205 MPa |
| Coût relatif (barres) | Valeur de référence (1,0x) | environ 1,2 à 1,5 fois |
Cette ligne « PREN » mérite qu'on s'y attarde un instant. PREN signifie « Pitting Resistance Equivalent Number » (indice d'équivalence de résistance à la corrosion par piqûres), et on le calcule comme suit : %Cr + 3,3 × %Mo + 16 × %N. Considérez-le comme un indicateur unique de la capacité d’une nuance à résister à la corrosion localisée. Plus il est élevé, mieux c’est. Le 316 devance le 304 d’environ 30 à 40 × % sur ce point. Et honnêtement ? Cet écart à lui seul explique la plupart des défaillances sur le terrain auxquelles j’ai assisté lorsque quelqu’un avait choisi la mauvaise nuance.
Usinabilité : pourquoi ces deux matériaux ont une texture “ caoutchouteuse ” et comment les usiner
Aucune de ces nuances ne s'usine aussi facilement que l'aluminium. Les acheteurs novices en matière d'inox sont souvent pris au dépourvu par les temps de cycle et le coût de l'outillage. Voici pourquoi. L’acier inoxydable austénitique s’écroue rapidement ; ainsi, si l’outil stagne ou frotte au lieu de trancher proprement, la surface se durcit juste devant le tranchant – et le passage suivant doit venir à bout d’un matériau plus résistant que le précédent. La règle que nous appliquons en atelier est simple : pénétrer sous la surface et y rester. Une avance constante, des outils bien affûtés et une profondeur de coupe suffisante pour cisailler le métal, et non pas l’étaler.
Des deux, le 304 est le plus indulgent. Le 316 contient davantage de nickel ainsi que du molybdène, ce qui le rend plus résistant et permet d’affûter plus rapidement le tranchant ; il a donc tendance à fonctionner 10 à 20 % plus lentement et à user plus rapidement les plaquettes. Lorsque la conception le permet, les variantes à usinage facile constituent un atout : le 304L, le 316L pour la soudabilité, ou le 303 lorsque les exigences en matière de résistance à la corrosion sont moins strictes. C’est le genre de compromis que notre Service de tournage CNC C'est un sujet qui revient sans cesse au sein de l'équipe chaque fois que nous établissons un devis pour de l'inox, car c'est dans la durée de vie des outils et le temps de cycle que se cache la majeure partie des coûts.
Paramètres que nous utilisons réellement
Quelques chiffres tirés de l’expérience. Des outils en carbure à revêtement Sharp, TiAlN ou AlTiN, remplacés avant qu’ils ne s’émoussent – c’est en effet un tranchant usé qui déclenche l’écrouissage. Les vitesses de surface restent modérées : environ 80 à 120 m/min pour le 304, 60 à 90 pour le 316. Utilisez un arrosage en nappe, jamais en brouillard. L’inox retient la chaleur, et la chaleur au niveau de la zone de coupe endommage à la fois l’outil et la finition. Faites du fraisage ascendant lorsque c’est possible, maintenez une charge de copeaux constante pour éviter tout frottement, et fixez solidement l’ensemble — les vibrations provoquent un durcissement par déformation de la surface en un clin d’œil.
En résumé, pour les acheteurs, c'est simple : le 304 est généralement proposé à un prix légèrement inférieur à celui du 316, et ce non seulement au niveau du métal brut, mais aussi en termes de temps d'usinage. Si votre pièce est destinée à un environnement peu exigeant, cette double économie représente une somme d'argent réelle que vous pouvez garder.
La résistance à la corrosion dans la pratique
C'est là que les deux nuances se distinguent vraiment. Dans un environnement intérieur sec, en présence d'une faible humidité ou au contact d'aliments ni salés ni acides, la nuance 304 dure pratiquement éternellement. Il n'y a donc aucune raison de payer plus cher pour la nuance 316. Mais dès que des chlorures apparaissent, la donne change complètement.
Les points forts de chaque niveau :
- L'acier 304 est fiable en intérieur, en eau douce et dans la plupart des applications architecturales et culinaires loin du littoral.
- Le 316 est le choix le plus sûr à quelques miles de la mer, pour les équipements de piscine et partout où l'on utilise du sel de déneigement.
- Pour les traitements chimiques — acides, saumures, nettoyants chlorés —, l'acier 316 (ou 316L pour les assemblages soudés) est la norme.
- Pour les pièces implantables ou en contact avec des fluides, l'acier 316L constitue la norme de référence, ce qui explique pourquoi il est largement utilisé dans nos activités liées aux dispositifs médicaux.
Imaginons un cas concret : un boîtier de capteur usiné, boulonné à une plate-forme offshore. Optez pour la nuance 304 et vous risquez de voir apparaître des piqûres autour des trous filetés et dans les interstices d’ici un an ou deux. Optez pour la nuance 316 et ce même boîtier tiendra une décennie. Lorsque la résistance à la corrosion est la seule raison pour laquelle vous avez choisi l’inox, le surcoût lié au molybdène n’est qu’une bagatelle comparé à une panne sur site et à l’intervention d’une équipe de remplacement. Pour les pièces destinées à des secteurs exigeants, associer la nuance appropriée à des caractéristiques techniques documentées assurance qualité C'est ce qui distingue une pièce qui passe le contrôle de celle qui résiste à l'usage.
Finition de surface et passivation
Ces deux nuances se prêtent à un large éventail de finitions. Grenaillage, électropolissage, brossage, passivation : toutes ces techniques donnent d’excellents résultats. La passivation mérite une mention particulière. Il s’agit d’un bain chimique, généralement à base d’acide nitrique ou citrique, qui élimine le fer libre de la surface usinée et renforce la couche passive d’oxyde de chrome. En quoi est-ce important ? Parce que l’usinage peut transférer du fer de vos outils vers la pièce, et que ce fer rouille – laissant des taches qui donnent à un acier inoxydable parfaitement sain l’apparence d’un produit défectueux. En procédant à une passivation après l’usinage, vous retrouvez toute la résistance à la corrosion. Notre options de finition de surface Cette page présente les options disponibles, mais considérez la passivation comme une étape obligatoire pour toute pièce en acier inoxydable dont l'aspect esthétique ou la résistance à la corrosion sont importants.
| Facteur déterminant | Points jusqu'à 304 | Total des points : 316 |
| Environnement | À l'intérieur, au sec, eau douce, climat tempéré | Côtier, marin, chlorure, chimique |
| Priorité budgétaire | Coût minimal des matériaux et de l'usinage | La longévité prime sur le coût initial |
| Industrie | Architecture, gastronomie (sans sel), généralités | Médical, maritime, pharmaceutique, chimique |
| Accès pour la maintenance | Facile à contrôler / à remplacer | Scellé, enfoui ou difficile d'accès pour l'entretien |
| Exigences en matière de soudabilité | Utilisez l'acier 304L pour les assemblages soudés | Utilisez l'acier 316L pour les assemblages soudés |
| Pression réglementaire | Rarement indiqué dans le cahier des charges | Souvent exigé par les spécifications ou les normes |
Coût : ce pour quoi vous payez réellement
Sur les barres brutes, le 316 coûte généralement entre 20 et 50% de plus que le 304. Cela s'explique par la teneur supplémentaire en nickel et en molybdène, deux métaux dont les cours sont volatils. À cela s'ajoutent un usinage plus lent et une durée de vie des outils plus courte. Si l’on additionne tous ces facteurs, le surcoût de la pièce finie en 316 se situe généralement entre 25 et 40 % pour une géométrie identique. Dépensez cet argent là où la pièce en a besoin et vous aurez assuré votre survie. Dépensez-la là où ce n’est pas nécessaire et vous venez de céder une partie de votre marge. Tout l’art consiste à adapter la nuance aux conditions d’utilisation. Opter pour le 316 “ par mesure de sécurité ” est la façon dont une nomenclature devient discrètement plus coûteuse.
Comparaison avec l'aluminium
Voici une information qui peut surprendre. Parfois, un acheteur qui envisage d'opter pour l'inox devrait en réalité se tourner vers l'aluminium. Si le poids est un critère important et que l'environnement n'est que modérément corrosif, une pièce en aluminium anodisé peut s'avérer plus avantageuse que l'inox, tant en termes de rapport résistance/poids que de coût. Il est donc utile, dès le début, de consulter notre Guide d'usinage CNC de l'aluminium à côté de celui-ci. Pour être honnête, il n’est parfois ni du 304 ni du 316, mais du 6061-T6 avec un revêtement protecteur. Les éléments soumis à des tolérances serrées se comportent également différemment selon les matériaux ; il convient donc de vérifier les Guide des tolérances CNC avant de valider les cotes critiques.
Foire aux questions
L'acier inoxydable 316 est-il toujours meilleur que le 304 ?
Le n° 316 résiste mieux aux chlorures, mais le 304 est plus rapide à usiner, coûte moins cher et offre exactement les mêmes performances dans un environnement peu agressif. La notion de “ meilleur ” dépend de l'environnement dans lequel la pièce sera utilisée. Opter pour un 316 surdimensionné en intérieur revient à gaspiller de l'argent sans aucun avantage.
Peut-on distinguer le 304 du 316 à l'œil nu ?
Pas question — ils ont l'air identiques. Pour en être sûr, il faut effectuer un test chimique ponctuel, utiliser un pistolet à fluorescence X (XRF) ou consulter un certificat d'usine. Ne vous fiez jamais à votre intuition lorsqu'il s'agit d'une pièce sensible à la corrosion ; demandez systématiquement le certificat de matériau.
Quelle est la différence entre le 304 et le 304L ?
Le “ L ” signifie simplement « faible teneur en carbone » : 0,031 TP3T au maximum au lieu de 0,081 TP3T. Pourquoi est-ce important ? Une teneur en carbone plus faible résiste à la sensibilisation — cette précipitation de carbure de chrome aux joints de grains que le soudage peut déclencher. Les nuances 304L et 316L sont donc celles qu’il vous faut pour les assemblages soudés. Vous usinez une pièce sans soudure ? Le 304 ou le 316 standard conviennent parfaitement.
Quelle classe de qualité est utilisée pour les équipements médicaux et alimentaires ?
L'acier 316L s'impose dans les secteurs médical et pharmaceutique en raison de sa résistance au chlorure et de sa facilité de nettoyage. Dans le secteur agroalimentaire, on utilise souvent l'acier 304 — sauf en cas de présence de sel ou de désinfectants agressifs, auquel cas on opte pour l'acier 316.
En résumé
Optez par défaut pour l'acier 304 pour les pièces où le coût est un facteur déterminant et qui sont utilisées dans des conditions modérées. Passez à l'acier 316 dès que des chlorures, du sel, des produits chimiques ou une utilisation médicale entrent en jeu. La présence de molybdène dans le 316 n’est pas un simple argument marketing : c’est ce qui fait la différence entre une pièce durable et une pièce sujette à la corrosion par piqûres. Vous ne savez pas quelle option choisir ? Envoyez-nous le plan et les conditions d’utilisation, et nos ingénieurs vous indiqueront l’acier inoxydable le plus adapté avant même que vous ne commenciez l’usinage. Découvrez notre Services d'usinage CNC ou demander un devis pour connaître les tarifs spécifiques à chaque nuance de vos pièces en acier inoxydable.
À propos de l'auteur
L'équipe d'ingénierie de précision de Yicen – Ingénieur de fabrication senior, 12 ans d'expérience dans l'usinage CNC de précision
L'équipe d'ingénierie de précision de Yicen a programmé et supervisé la production de pièces en acier inoxydable, en aluminium et en titane dans le cadre de contrats dans les secteurs médical, aérospatial et industriel, en se spécialisant dans la sélection des matériaux et les analyses de conception pour la fabrication (DFM). Fort de l'expérience acquise grâce à la qualification de centaines de pièces en acier inoxydable par le biais d'inspections de premier article et de traitements de passivation, Hasib rédige des articles afin d'aider les acheteurs à éviter les erreurs coûteuses liées au choix de la nuance qui surviennent sur le terrain.


