
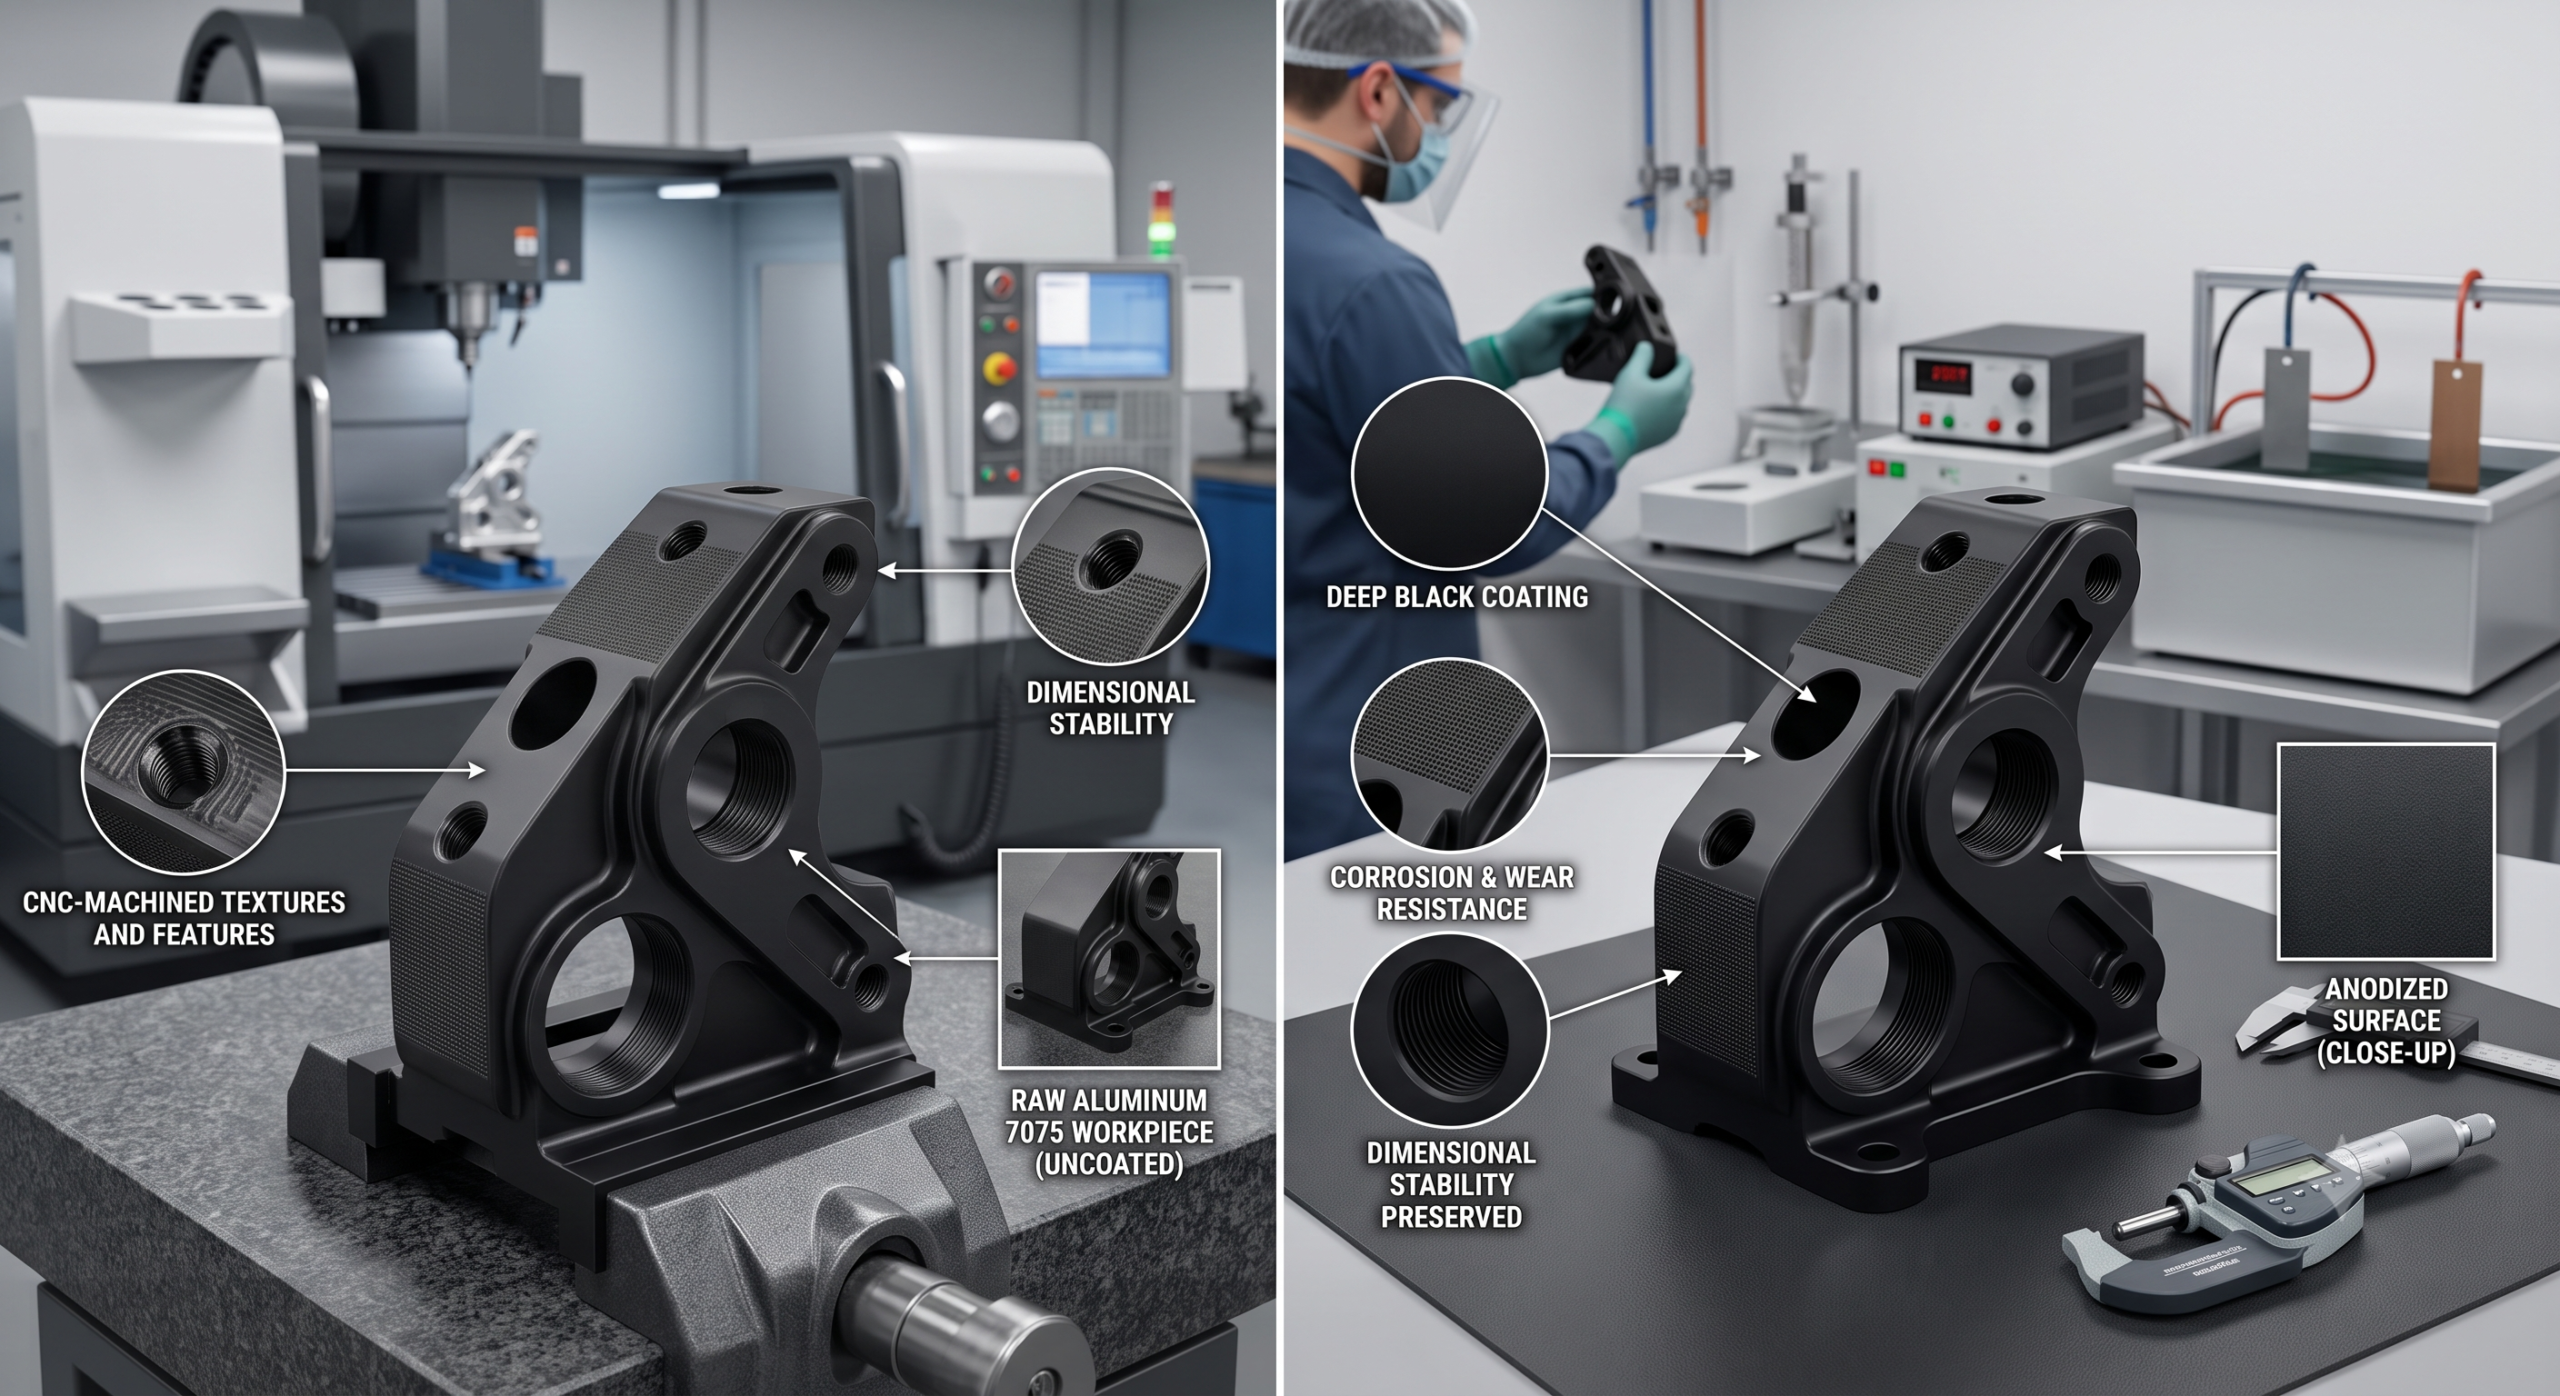
ノートパソコンのヒンジ、カメラ本体、ライフル銃のレシーバーに見られる、あの深みのある均一な黒色。これはほぼ間違いなく、陽極酸化処理されたアルミニウムです。これは塗装ではありません。塗装は表面に施されるもので、やがて剥がれてしまいます。一方、陽極酸化処理では表面自体が硬い酸化膜に変わり、色素が微細な孔の中に閉じ込められるため、色が剥がれ落ちるのではなく、金属とともに摩耗していくのです。 エンジニアにとって、黒色アルマイト処理はアルミニウムに施せる仕上げの中でも最もコストパフォーマンスに優れたもののひとつです。表面を強化し、まぶしさを抑え、シャープな外観を実現する――これらすべてをたった1つの工程で達成できるからです。.
ここでは、ブラックアルマイト処理が実際にどのように行われるのか、タイプIIとタイプIIIの違い、寸法にどのような影響を与えるのか(これは見落とされがちな点です)、そしてその真価がどこにあるのかについて解説します。これは、私たちのより広範な取り組みの一環であり、 表面仕上げの選択肢, …とはいえ、この点については別途詳しく掘り下げる価値がある。というのも、多くのアルミニウム製部品において、設計者がそれが部品にどのような変化をもたらすのか十分に理解していないまま、この手法が採用されているからだ。.
簡単な答え: 黒色アルマイト処理では、CNC加工部品表面に硬く多孔質の酸化アルミニウム層を形成し、黒色に着色した後、その層を封じ込めます。 これにより、耐食性、耐摩耗性、そして塗料のように剥がれたり欠けたりしない耐久性に優れた非導電性の黒色仕上げが得られます。これは、色が酸化膜の表面ではなく内部に定着しているためです。タイプIIは装飾用の黒色仕上げを提供します。タイプIII(ハードアルマイト)は、耐摩耗性が特に求められる部品向けに、より厚く、強靭なマットブラックの層を形成します。.
陽極酸化処理の実際の働きとは
本質的には電解酸化処理です。部品を酸浴(通常は硫酸)の中で陽極とし、電流を流すと、電解液中の酸素によってアルミニウムの表面が酸化アルミニウムに変化します。 コーティングとの決定的な違いはここにあります。この層は母材から形成されるため、部品そのものの一部となります。剥離することはありません。 生成されたばかりの酸化皮膜は多孔質であり、まさにその特性によって、黒色の染料が表面の奥深くまで浸透するのです。その後、封止工程によってそれらの細孔が閉じられ、染料が閉じ込められ、耐食性が確保されます。この処理はアルミニウムおよびその合金にのみ有効であるため、陽極酸化処理は当然ながら CNCによるアルミニウム加工 — そして正直なところ、そもそも人々がアルミニウムを選ぶ大きな理由の一つでもあります。.
タイプIIとタイプIIIの黒色アルマイト処理の比較
最も重要な判断は、タイプIIとタイプIIIのどちらを選ぶかということです。基本的な化学的性質は同じですが、それぞれが異なる極限まで追求されており、適した用途も大きく異なります。.
表1:CNC加工アルミニウム部品におけるタイプIIとタイプIIIの黒色アルマイト処理の比較。.
| 属性 | II型(装飾用) | タイプIII(硬質アルマイト処理) |
| 一般的な厚さ | 5~25 µm | 25~100 µm |
| 硬度 | 中程度 | 極めて高い(表面硬化鋼に近い) |
| 外観 | 光沢のあるブラックからサテン調のブラックまで | マット仕上げ、ダークグレーからブラック |
| 耐摩耗性 | いいね | 素晴らしい |
| 寸法の伸び(表面あたり) | ~2~8 µm | 約12~50 µm |
| 費用 | 下へ | より高い |
| こんな方に最適 | 一般消費者向け、化粧品、室内用 | 摩耗面、航空宇宙、軍事 |
タイプIIは、外装部品や一般的な部品(筐体、パネル、ブラケットなど)の標準仕様です。タイプIII(ハードアルマイト処理)は、ピストン、バルブボディ、ガイドレールなど、滑動や摩耗が生じる部品、あるいは特別な腐食防止対策が必要な部品に対して、より厚く、はるかに硬い被膜を形成します。ただし、寸法精度に注意が必要です。 タイプIII処理を施すと部品の寸法が大幅に増加するため、ここでエンジニアが最も見落としがちな詳細について触れておきます。その詳細なメカニズムについては、当社の 陽極酸化処理による寸法変化ガイド.
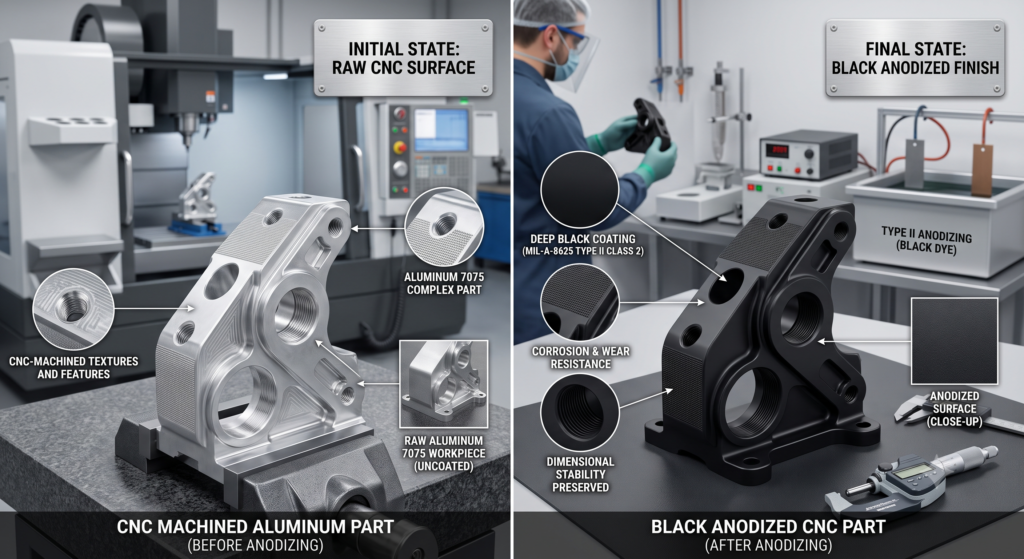
誰もが見落としがちな細部:次元的な成長
陽極酸化処理は、単に表面を被覆するだけではありません。表面を「成長」させるのです。酸化膜は一部が外側へ、一部が母材内部へと形成されるため、部品全体のサイズが大きくなります。 タイプIIの場合、その成長はごくわずか——表面あたり数ミクロン程度です。タイプIIIでは、表面あたり数十ミクロンも増加する可能性があります。つまり、穴はそれだけ小さくなり、軸はすべての面でそれだけ長くなるということです。きつい嵌合の場合、これが組み立てられる部品と完全に固着してしまう部品の決定的な違いとなります。.
つまり、プロ仕様の機械用部品の外形寸法はわずかに小さめに、内径寸法はわずかに大きめに設定されており、これにより陽極酸化処理後に公差範囲内に収まるようになっています。ねじ部や圧入部には特に注意が必要です。陽極酸化皮膜が形成されると、ねじが固着したり、圧入部の干渉が過大になったりすることがあります。重要な嵌合部がありますか?当社の 陽極酸化処理および圧入公差ガイド, そして、当社の規定に従って、図面上で仕上げを適切に明記してください。 陽極酸化処理図面の注記ガイド. 最初にその注意点をしっかり確認しておけば、後でロットを廃棄する事態を避けられます。.
黒色アルマイト処理のメリット
では、ブラックアルマイト処理には、実際にはどのようなメリットがあるのでしょうか?
- 耐食性 — 密閉された酸化膜は、酸化や軽度の化学物質への曝露を容易に防ぎます。.
- 耐摩耗性 — 特にタイプIIIは、表面が焼入れ鋼に匹敵する硬度を持ち、摩耗に強く耐えます。.
- 剥がれたりはがれたりしない色 — 染料が毛穴に浸透しているため、傷がついても表面の仕上げが剥がれることはありません。.
- 電気絶縁 — 酸化物は非導電性であるため、電子機器の筐体や絶縁体に適している。.
- グレア抑制 — マットブラック仕上げにより、光学系やカメラアセンブリ内の散乱光を吸収します。.
- お手入れが簡単 — 陽極酸化処理された表面は、拭き取りやすく、素地のアルミニウムよりも指紋が目立ちにくい。.
陽極酸化処理とその他の黒色仕上げの比較
アルミニウムを黒くする方法は、陽極酸化処理だけではありません。粉体塗装や黒色塗料も利用できますし、ビーズブラスト処理なら色を変えることなく質感を変えることができます。 それぞれに適した用途があります。粉体塗装は、より厚く、耐衝撃性に優れた皮膜を形成しますが、細かいディテールが隠れてしまい、タイプIIよりも厚みが増してしまいます。ビーズブラストは通常、アルマイト処理の前に施され、あの特徴的な均一なマットな仕上がりを作り出すため、両者は競合するのではなく、互いに補完し合う関係にあるのです。 ビーズブラストと陽極酸化処理の比較 説明しています。.
表2:黒色アルマイト処理とその他のアルミニウム表面処理の比較。.
| 終了 | チップス?それとも皮? | 厚みを増す | 導電性? | こんな方に最適 |
| タイプII陽極酸化処理 | いいえ | ミニマル | いいえ | 装飾用アルミニウム部品 |
| タイプIII陽極酸化処理 | いいえ | 中程度 | いいえ | 摩耗・腐食の影響を受けやすい部品 |
| 粉体塗装 | 缶入り | 高い | いいえ | 耐衝撃性、発色の良さ |
| 黒い塗料 | はい | 低 | いいえ | 低コストで、色精度がそれほど重要ではない場合 |
| ビーズブラスト(陽極酸化処理前) | 該当なし | なし | はい | 均一なマットな質感のベース |
一般的な用途
ブラックアルマイト処理は、アルミニウムに美観と耐久性が求められるあらゆる場面で採用されています。民生用電子機器では、スマートフォンやノートパソコンの筐体に使用されています。航空宇宙・防衛分野では、摩耗面や低反射性を確保するために、規格に準拠したハードアルマイト処理が施されています。 光学機器や写真機材では、内部反射を抑制するためにマットブラックの陽極酸化処理が採用されています。産業用機器では、一日中頻繁に操作されるノブ、パネル、ガイドレールなどにこの処理が施されています。銃器やタクティカルギアでは、耐久性と外観の両立が評価され、好んで採用されています。業界は異なっても、その理由は常に同じです。それは、単に金属の表面に付着しているのではなく、金属そのものの一部となっている仕上げだからです。.
陽極酸化処理部品の設計上のヒント
面倒を避けるためのヒントをいくつか:
- 陽極酸化処理に適した合金を選びましょう。6061合金なら、きれいで均一な黒色に仕上がります。一部の鋳造合金では、色むらが生じることがあります。.
- 加工を行う前に、すべての重要な形状要素、特にタイプIIIについて、寸法拡大分を考慮に入れておくこと。.
- 加工寸法を維持する必要がある場合は、ねじ山や圧入部をマスキングまたはプラグで塞ぐ。.
- 図面に種類、太さ、色を明記し、推測の余地がないようにしてください。.
- 鋭い外側のエッジを滑らかにする — ナイフの刃先では陽極酸化処理が不均一になりやすいため、わずかな半径をつけることでよりきれいな仕上がりになる。.
合金の選定は、多くの設計者が予想する以上に重要です。まだグレードを選定中ですか?当社の 6061と6063のアルミニウムの比較 さまざまな合金がどのように黒色仕上げになるかを解説しています。.
よくある質問
黒色アルマイト処理は日光で色あせますか?
有機系の黒色染料は、紫外線に長時間さらされると色あせることがあります。屋外で使用する部品には、耐紫外線性のある染料や無機系染料を採用するか、タイプIIIを使用してください。タイプIIIは酸化皮膜が厚いため、発色を長く保つことができます。屋内では、標準的な黒色染料でも何年も色持ちが持続します。.
陽極酸化処理によって部品の寸法はどの程度変化しますか?
タイプIIでは、1面あたり約2~8 µmの厚みが増加し、タイプIIIでは1面あたり12~50 µmの厚みが増加します。きつい嵌合の場合、これはかなりの量となるため、加工寸法は厚みの増加を見込んで設定し、完成した部品が公差内に収まるようにしてください。.
すべてのアルミニウム合金に陽極酸化処理を施すことはできますか?
ほとんどの鍛造合金は陽極酸化処理に適しており、特に6061および6063は優れた結果が得られます。高シリコン鋳造合金や一部の2000/7000系グレードでは、仕上がりにムラが生じたり、灰色や黄色がかった色合いになったりすることがあります。希望する外観に合わせて合金を選びましょう。.
陽極酸化処理は塗装よりも優れているのでしょうか?
アルミニウムの場合、通常はそうです。陽極酸化処理は金属と一体化しているため、欠けたり剥がれたりすることがなく、摩耗や腐食に強く、下塗り塗料も不要です。塗装なら、陽極酸化処理では実現できないカスタムカラーも再現できますが、金属の一部である酸化皮膜のような耐久性には及びません。.
結論
黒色アルマイト処理は、素地のアルミニウムを、耐久性・耐食性に優れ、洗練された外観を持つ部品へと変えます。その色は金属の内部まで焼き付けられています。 外観重視の部品にはタイプIIを、耐摩耗性や強度が求められる場面ではタイプIIIを採用し、常に部品の成長を見据えた設計を行ってください。適切に施されれば、製造において最もコストパフォーマンスに優れた仕上げの一つとなります。貴社の製品にブラックアルマイト処理を仕様として採用する際は、 CNC加工部品, 、あるいはタイプIIとタイプIIIの価格を比較して、, 見積もりを依頼する 図面と仕上げに関するメモを添えて。.
著者について パトリック・チェン — XY Machining アプリケーションエンジニア パトリックは、XY Machining社において、米国のエンジニアリングチーム向けに薄肉部品の設計をレビューするとともに、繊細な部品を公差内に収めるための治具や工具経路について、現場の作業員と連携して取り組んでいます。見積もりを出す前に薄肉部品の耐圧試験を行うには、, モデルを弊社チームにお送りください.


