
顧客から送られてきた図面を開いてみて、解読できない小さな枠付きの記号がびっしりと並んでいるのを見つけたことがあるなら、それはあなただけではありません。GD&T記号とは、幾何学的寸法・公差の言語であり、エンジニアが部品の大きさだけでなく、その部品がどのように組み合わされ、機能すべきかを正確に伝えるために使用するシステムです。 「+-」付きの寸法は、穴の幅が12 mmであることを機械加工担当者に伝えることはできます。しかし、その穴が取り付け面に対してどこに位置しなければならないか、あるいはその部品が実際に相手部品とボルトで固定できるかどうかは、この寸法だけではわかりません。もしあなたが部品の準備をしているなら、 精密加工、これらの記号によって、その部品が初回検査で合格するかどうかが決まります。
このガイドでは、GD&Tについて基礎から解説しています。GD&Tとは何か、14種類の記号を1つの図表にまとめたもの、具体例を用いた形状・寸法管理枠の読み方、そしてCNC加工におけるGD&Tの活用方法などについて解説しています。本ガイドは、米国におけるGD&Tの基準となる規格であるASME Y14.5に準拠しています。
GD&Tとは何か?
GD&T (幾何学的寸法・公差) は、ASME Y14.5 規格で定義されている、設計図面用の記号言語です。GD&T は、部品の長さ、幅、およびプラスマイナスの公差だけで部品を記述するのではなく、幾何学的形状そのもの、すなわち表面の形状、その向き、および「データム」と呼ばれる基準要素に対する位置を規定します。
実際の違いは「意図」にあります。 従来の図面は寸法を記述するものです。一方、GD&T図面は機能を記述します。つまり、部品がどの面に面して取り付けられるか、どの穴を合わせなければならないか、そして組み立てに失敗するまでの許容誤差はどの程度か、といったことです。そのため、航空宇宙用のブラケット、医療用部品、ギアハウジング、そして他社で製造された部品と嵌合する必要があるあらゆる部品の図面には、GD&Tが記載されているのです。
GD&Tの基礎:基準点、公差帯、および修飾子
すべてのGD&Tの注記には、3つの考え方が根底にあります。これらを理解すれば、記号の読み取りがずっと簡単になります。
データム:基準系
基準点は、他のすべての測定の起点となる基準となる特徴(通常は平面、穴、またはエッジ)のことです。基準点には、四角い枠で囲まれた大文字(A、B、C)が付けられます。一次基準点(A)は、通常、主取り付け面となります。 二次基準面(B)および三次基準面(C)は、残りの方向における部品の位置を特定します。これら3つが一体となって、部品自体に基づいて構築された固定の3次元座標系である「基準座標系」を形成します。 図面上で、基準点として選ばれた物理的な面や穴は「基準特徴」と呼ばれます。また、面全体を基準点として使用できない場合、設計者は「基準ターゲット」を使用することができます。これは、治具が部品のどこに接触すべきかを正確に示す、指定された小さな点、線、または領域のことです。 どちらの手法でも同じ基準座標系が確立されますが、基準ターゲットは、表面が粗くそれ自体では基準フィーチャーとして機能しない鋳物や鍛造品で一般的に用いられます。現場では、この基準設定スキームにより、検査担当者はCMM上で部品をどのように固定すべきかが正確に把握できるため、サプライヤーと顧客が同じ方法で測定できるようになります。以下の項目も参照してください。 座標測定機 この種の検査に使用される。
許容範囲
GD&Tによる各管理項目は、公差帯を定義します。これは、実際の形状が収まらなければならない領域(円筒、2つの平行な平面、あるいは輪郭を囲む帯状の領域)のことです。形状がこの公差帯内に収まっていれば、その部品は合格となります。 正負の公差が正方形のゾーンを生成するのとは異なり、位置公差は穴とピンの実際の組み付け形状に合わせた円筒状のゾーンを生成するため、同じ規定値であっても、利用可能な領域が約57パーセント増加します。 この同じ理屈は、位置決めピンや軸にも当てはまります。その軸は、それ自体の円筒状の公差帯内に収まっていなければならず、それによって、ピンとそれと嵌合する穴は、一貫した嵌合の定義を共有することになります。
材料状態修飾因子
3つの修飾子によって、公差の適用方法が微調整されます。MMC(最大材料条件、丸で囲まれたM)は、許容される最小の穴など、その形状が最も多くの材料を含む場合に公差を適用し、そのサイズから逸脱するにつれて許容差の余裕を与えます。 LMC(最小材料条件、丸で囲まれたL)はこれとは逆の動作をします。RFS(形状サイズに関係なく)は、許容差に追加の余裕を持たせず、記載された通りに厳密に適用されます。MMCは、締結部品が実際にどのように嵌合するかを反映しているため、穴の配列において最も頻繁に見られます。

14種類のGD&T記号一覧表
以下のGD&T記号一覧表には、ASME Y14.5に規定されている14の幾何学的特性すべてが、形状、向き、位置、輪郭、振れの5つの管理カテゴリに分類されて記載されています。形状の管理には基準点が必要ありません。その他のすべてのカテゴリは、1つ以上の基準点に対して測定されます。
| 記号 | 名前 | カテゴリ | 制御対象 |
|---|---|---|---|
| ⏤ | 真直度 | フォーム | 線形要素や軸がどれほど真っ直ぐであるか。長いエッジ、シャフト、ガイド面が反ったり曲がったりするのを防ぎます。 |
| ⏥ | 平坦度 | フォーム | 単一の面がどれほど平坦であるか。その面のすべての点は、許容値によって定められた2つの平行な平面の間に位置していなければならない。平坦度の記号は、シール面や取付面における主要な管理項目である。 |
| ○ | 循環性 | フォーム | 円柱、円錐、または球体を任意の断面で切断したとき、その断面の円形度は、その大きさとは無関係である。 |
| ⌭ | 円筒度 | フォーム | 円筒面全体を一挙に測定:2つの同軸円筒間の真円度、真直度、およびテーパーを併せて測定します。 |
| ∠ | 角張り | オリエンテーション | 基準面に対する表面または軸の角度で、2つの平行な平面または円筒からなる領域内に、指定された基本角度で保持されるもの。 |
| ⊥ | 垂直度 | オリエンテーション | 面や軸が基準面に対して、正確に90度にどれだけ近いかを示す指標。垂直度を確保することで、穴と取付面が直角を保たれ、アセンブリがぴったりと収まるようになる。 |
| ∥ | 並列処理 | オリエンテーション | プレートやレールの両面のように、表面や軸が基準面に対してその全長にわたってどれほど均一に平行に走っているか。 |
| ⌖ | 役職 | 場所 | 特徴の中心、軸、または中心面が基準面に対してどの位置にあるか。位置(しばしば「真の位置」と呼ばれる)は、GD&Tにおいて最も広く使用されている管理項目であり、穴の配置に対する公差を規定する標準的な方法である。 |
| ◎ | 同心度 | 場所 | 円筒形状の導出中心点が、基準軸と共通であるかどうか。2018年改訂版においてASME Y14.5から削除された(表の下にある注を参照)。 |
| ⌯ | 対称性 | 場所 | 形状が基準中心面の両側で均等にバランスが取れているかどうか。これも2018年の改訂で削除されました。 |
| ⌒ | 直線のプロファイル | プロフィール | 任意の単一断面における地形の輪郭で、理想的な(真の)プロファイルに沿った帯状の範囲内に収まるもの。 |
| ⌓ | 曲面の形状 | プロフィール | 表面全体を一括して、実際の輪郭からオフセットされた均一な帯状領域内に収める。最も柔軟な制御方法であり、鋳造面、成形面、およびフリーフォーム加工面において一般的に用いられる。 |
| ↗ | 円周方向の振れ | 振れ | 回転部品上の1つの円形要素の振れ。これは、部品が基準軸を中心に回転する際に測定される。シャフト、ハブ、およびシール径に適用される。 |
| ⌰ | 総振れ量 | 振れ | 回転中に表面全体にわたって揺れが生じ、円形振れ、形状、位置の3項目を1回の検査で同時に測定します。 |
この図表に関する重要な注意点として、ASME Y14.5-2018 では、同心度と対称度が削除されました。これは、両者の検証に時間がかかり、コストもかかる上、位置や輪郭の規定によって、実際に測定可能な形で同等の機能要件が満たされるためです。ただし、これらはいまだに数千もの旧式の図面に記載されており、認識しておく必要があるため、図表には残されています。 新しい設計では、通常は代わりに「位置」を使用すべきです。
GD&T記号の読み方:寸法・公差管理枠
すべてのGD&Tの注記は、「フィーチャー制御枠」と呼ばれる長方形の枠内に記載され、リーダー線によってそのフィーチャーと結び付けられています。左から右へ、1つの区画ずつ読み進めてください:
- 幾何学的記号: どの特性が制御されているか(例:位置の場合は ⌖)。
- 許容値: 公差範囲の大きさ。先頭に直径記号(Ø)が付いている場合は、その範囲が円筒形であることを示す。MMCを表す丸で囲まれた「M」などの修飾記号は、数値の後に続く。
- 基準点の参照: その特徴を測定するための基準点(優先順位順:一次、二次、三次)。
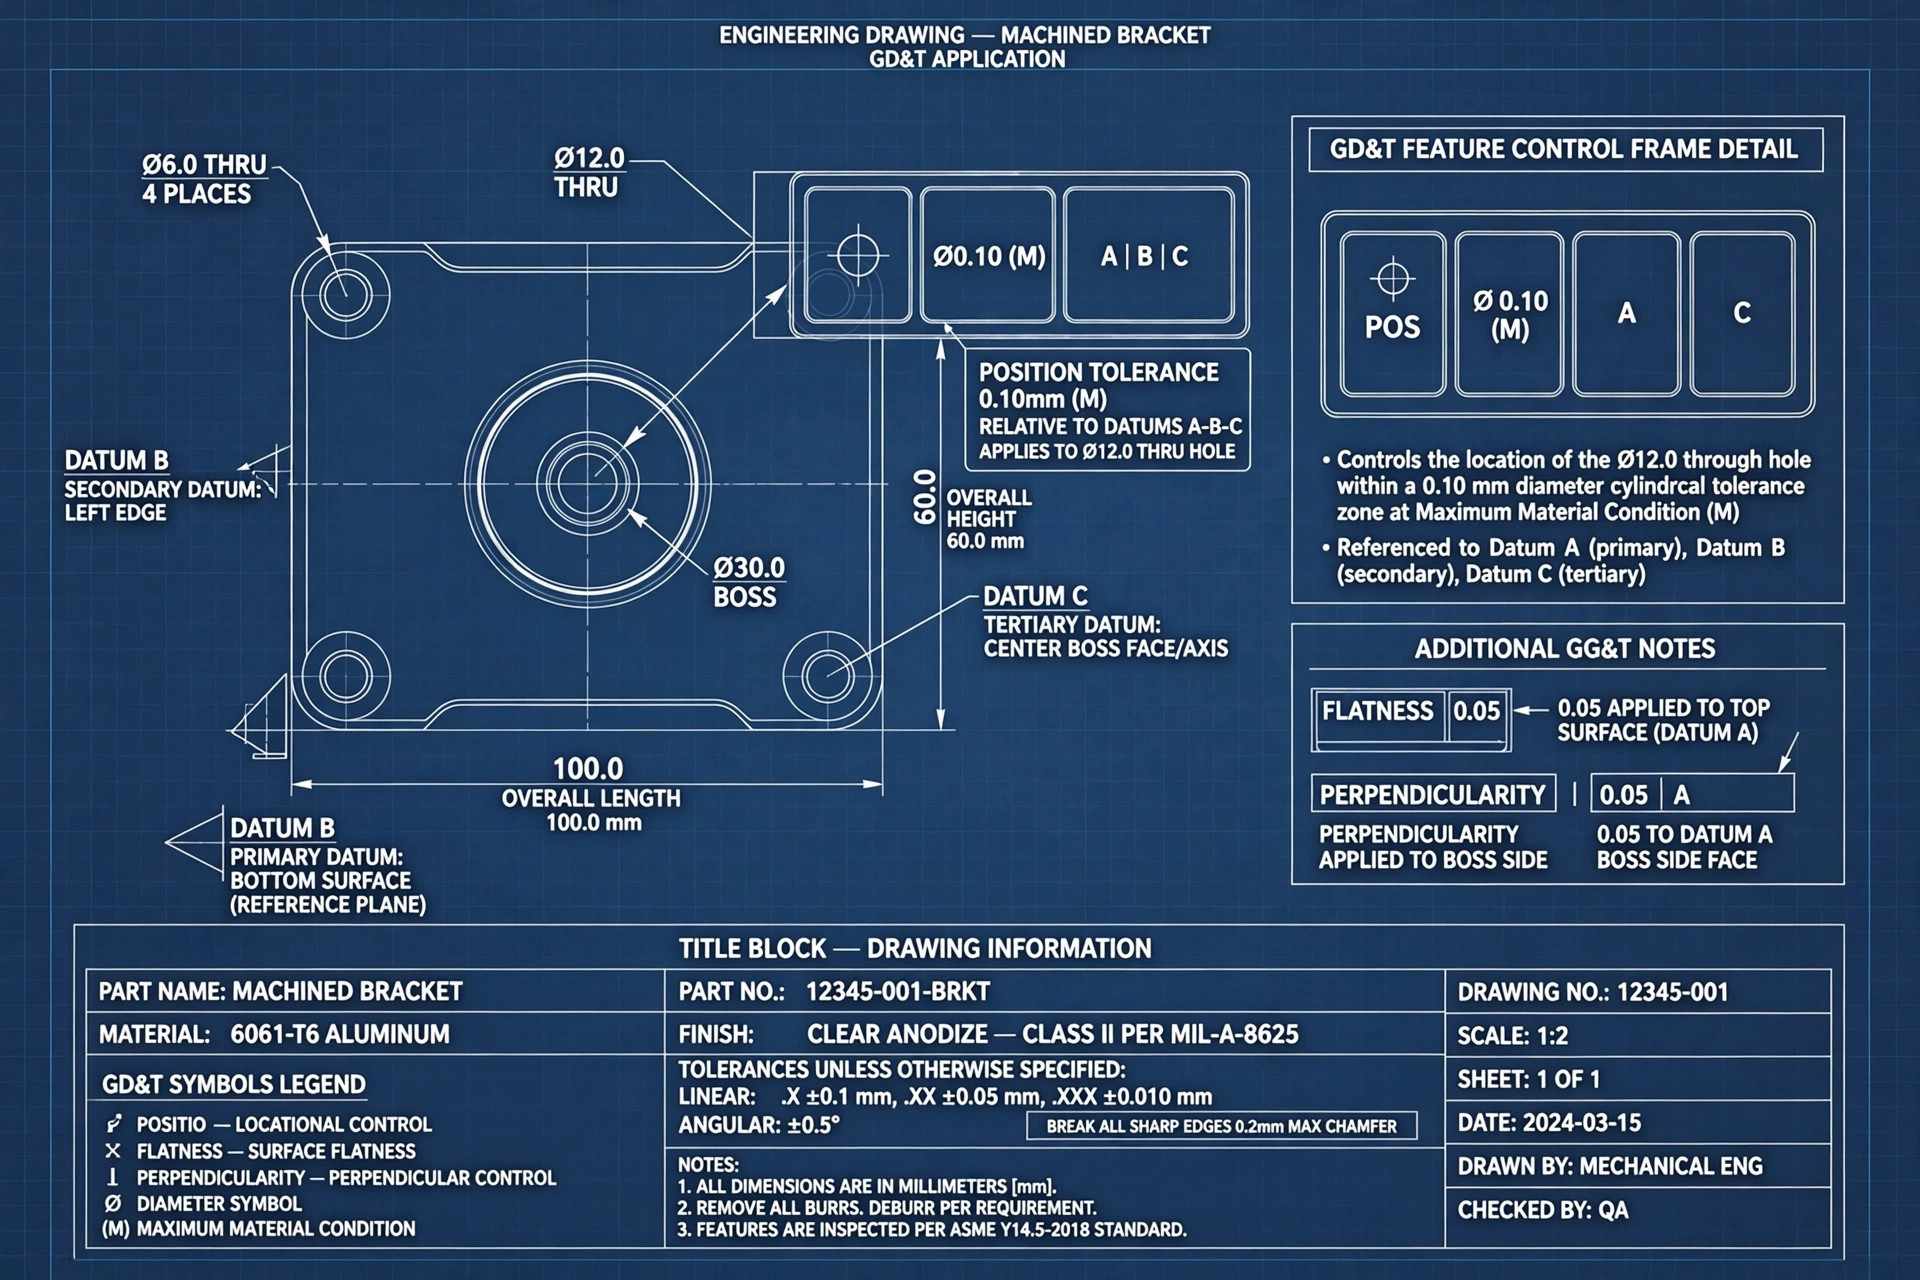
解き方の例:ボルト穴の配置
ある取付プレートに、2つの端から基本寸法(図面の枠で囲まれた寸法)の位置にØ12.00 mmの貫通穴があり、そのフィーチャー制御フレームが「⌖ | Ø0.10 Ⓜ | A | B | C」と指定されているとします。
内容を精読すると、位置記号は穴の位置が規定されていることを示しています。公差値は、穴の軸が、基本寸法によって定義される理論上の正確な位置(真の位置)に位置する、直径0.10 mmの円筒状のゾーン内に収まらなければならないことを示しています。 修飾子Ⓜは、穴が最小径であるØ12.00 mmの「最大材料条件(MMC)」において、そのゾーンを適用することを意味します。 完成した穴の寸法がØ12.08 mmの場合、MMCから0.08 mm逸脱しているため、0.08 mmの許容差が加算され、有効ゾーンはØ0.18 mmに拡大します。 基準点 A、B、C は、機械加工者および検査担当者に、どの面を基準として位置決めを行うかを示します。まず取り付け面、次に 2 つのエッジの順です。1 つのショートフレームには、位置決め、検査セットアップ、および機能的嵌合がすべて一度に指定されています。
GD&T 対 従来のプラス・マイナス公差表記
プラスマイナス(座標)公差が間違っているわけではありません。単にその適用範囲が限られているだけです。この公差は、部品の端面からのX方向およびY方向の寸法によって形状要素の位置を特定しますが、それによって、GD&Tが解決するために設計された問題が生じます:
| アスペクト | プラスマイナス公差 | GD&T |
|---|---|---|
| 穴の許容範囲 | X軸およびY軸の公差に基づく正方形の領域 | 円筒状ゾーン:同じ数値で、有効面積が約57%増加 |
| 制御対象 | サイズと端からの距離 | 形状、向き、位置、および機能基準面に対する輪郭 |
| 許容誤差の許容範囲 | なし。制限は固定されています。 | MMCおよびLMCで対応しているため、良品率が高くなります |
| 検査 | 設定については解釈の余地があり、2人の検査官の間で意見が分かれることもある | 基準設定スキームは、すべてのユーザーに対して1つの再現可能なセットアップを定義します |
| コストへの影響 | 正常に機能する部品は選別し、不良品は除外できる | 公差は機能に応じて設定されるため、手直しやトラブルを削減できる |
| こんな方に最適 | クリアランスに余裕のあるシンプルな部品 | 嵌合部品、穴配置、および精密組立品 |
典型的な例として、4穴のボルトパターンが挙げられます。座標公差の場合、穴が正方形の許容範囲内に収まっていても、対角線方向の位置がずれていると、ボルトが通り抜けられなくなることがあります。GD&Tの円形許容範囲はボルトサークルに沿っているため、合格判定が実際の組み立て状況と一致します。 この考え方は、あらゆる位置公差にも当てはまります。位置指定は、穴がずれる許容範囲を制限するだけでなく、組み立てと直接関連する形で公差ゾーンを定義するものです。 位置公差を指定する際は、各穴の基本寸法を基準面から明記し、サイズ寸法(フィーチャー自体の直径や幅)を、その位置を決定する基本寸法とは区別して記載してください。また、技術図面上で単一の基本寸法が枠で囲まれて表示されている場合は、それが実測値ではなく理論上の正確な値であることを示していることを覚えておいてください。
CNC加工においてGD&Tをいつ使用すべきか
すべての部品のすべての形状に対してGD&Tを指定する必要はありません。機能上必要な場合にのみ使用してください:
- 嵌合部品およびアセンブリ: 穴パターンの位置、ボルトで接合する面の平坦度、嵌合輪郭に合致させる必要がある表面の輪郭。
- シール面: ガスケットの接合面における平坦度の指定は、厚さの公差を厳しく設定するよりも、漏れ防止に効果的である。
- 回転部品: シャフトやハブの振れは、寸法公差では実現できない方法で、振動や軸受の嵌合を制御します。
- 薄型または柔軟な部品: 表面のプロファイルは、一点ごとの寸法測定が現実的でない場合に、形状全体を捉えるものです。
標準的な工場公差やプラスマイナスの寸法によってすでに適合が保証されている、単純なブラケット、スペーサー、カバーなどについては、GD&Tの適用を省略するか、最小限に留めるべきです。GD&Tを過剰に適用すると、部品の品質向上にはつながらないにもかかわらず、検査時間とコストが増大してしまいます。GD&Tが必要な部品については、 CNC加工 明確なGD&Tの表記があれば、見積もりの作成が迅速になり、検査もより一貫性を持って行える。
購入者にとっても、見積りの面でメリットがあります。明確な基準点や位置の注記が記載された図面があれば、曖昧さが解消されるため、サプライヤーは不確定要素を理由に価格を水増しすることなく、同じ部品に対して見積りを提示できるようになります。ご依頼の際は 精密加工サービス XY Machining社によると、図面に完全なGD&Tを記載しておくことで、チームは初号品から、お客様の基準点に基づいて検査プログラムを作成しやすくなります。

避けるべき一般的なGD&Tのミス
- ありとあらゆることを指摘する。 重要度の低い部位に位置、形状、振れを適用すると、部品の検査コストが高くなり、見積もりの作成にも時間がかかります。機能に影響を与える要素を管理してください。
- アセンブリを無視する基準面の選択。 基準点は、単に機械で加工しやすい面ではなく、部品が実際に取り付けられ、位置決めされる部位であるべきです。
- 基本的な寸法を忘れてしまう。 枠付き基本寸法が記載されていない位置枠では、実際の位置が不明確となり、その呼び出し線は強制力を持たない。
- プロセスが保持できる範囲よりも厳しい値を指定すること。 大型の薄板において、0.01 mmという位置公差は、量産段階では達成できない可能性があります。設計検討の早い段階で、公差を製造能力に合わせて設定してください。
- 習慣から同心性や対称性を使ってしまうこと。 これらはいずれもASME Y14.5-2018から削除されました。位置と形状は機能的に同等の結果をもたらし、CMMで迅速に検証することができます。
- その旨を明言せずに基準を混ぜ合わせている。 ASME Y14.5とISO GPSシステムでは、デフォルトの設定(例えば、エンベロープ規則など)が異なります。タイトルブロックに、その図面がどの規格に基づいているかを明記してください。
技術者向けGD&T記号リファレンス:製造における幾何公差の適用
ほとんどのエンジニアは、新しい図面を作成する際、手元にGD&T記号の参照資料を置いておきます。それは、作業席にある印刷された図表であっても、CADソフトウェアなどの最新のGD&Tツールに組み込まれた注釈ツールであっても同様です。図表上の各記号は1つの幾何学的特性を表しているため、読者は推測することなく図面の内容を解読することができます。 どちらの場合も、その中核となる概念は同じです。すなわち、幾何公差は形状が満たすべき要件を記述し、幾何公差値はその要件を数値で定量化するものです。 製造工程において、この定義は工具の選定から寸法検査に至るまで、下流のすべての工程を左右します。適切に注釈が付けられた図面は、工作機械オペレーターが適切な切削工具や検査方法を選択するのに役立ち、検査担当者が図面を解釈する際に設計者の意図と一致させる助けとなります。 あらゆる生産現場で一貫してこのシステムを活用することで、不良品の削減、検査に関する議論の解消、初品検査から量産承認までの期間短縮が可能となり、エンドユーザーは初回から正しく組み立てられる部品を受け取ることができます。
結論
GD&Tは単なる余分な事務作業ではなく、図面が部品の機能をどのように説明するかを示すものです。14種類の記号を覚え、特徴管理枠を左から右へ読み、すべてを基準点に紐づければ、ほとんどの製造図面は分かりやすくなります。製造用の図面を作成する際は、これらを適用して GD&Tと精密加工 送付する前にこれらの原則を確認しておけば、より明確な見積もりが得られ、どの業者からも質問が少なくなるでしょう。
よくある質問
GD&Tに含まれる14の記号とは何ですか?
14種類のGD&T記号は、真直度、平面度、真円度、円筒度(形状); 角度、垂直度、平行度(方向性);位置、同心度、対称性(位置決め);線の輪郭および面の輪郭(輪郭);ならびに円形振れおよび全振れ(振れ)であり、これらはASME Y14.5で定義されている。
GD&T記号の読み方は?
フィーチャー制御フレームを左から右へ読み取ります。最初のボックスには幾何学的記号が、2番目のボックスには公差値と修飾子が、残りのボックスには基準参照が順に列挙されています。その後、リーダー線を確認して、そのフレームがどのフィーチャーを制御しているかを確認してください。
どのGD&T記号が削除され、その理由は何ですか?
ASME Y14.5-2018 では、同心度および対称性の規定が削除されました。これらはいずれも、多数の測定値から形状要素の正確な中心を導き出す必要があったため、検査が困難でコストもかかっていました。現在では、位置および輪郭の公差規定により、より簡便で再現性の高い測定によって同様の機能要件を満たすことができるため、新しい図面ではこれらを使用すべきです。
GD&Tにおける「真の位置」とは何ですか?
真の位置とは、基準点からの基本寸法によって定義される、要素の正確かつ理論的に完璧な位置のことです。位置記号(⌖)を使用すると、要素の実際の中心または軸を、その真の位置を囲む円筒形の公差帯内の任意の位置に移動させることができます。これは、嵌合する部品が実際に組み立てられる様子と一致しています。
プラスマイナス公差の代わりにGD&Tをいつ使用すべきか?
部品同士が嵌合、シール、位置合わせ、または回転を伴う必要がある場合、特に穴の配置や精密アセンブリにおいては、GD&Tを使用してください。これは、機能を直接制御し、良品が廃棄されるのを防ぐためです。クリアランスに余裕のある単純で重要度の低い部品については、標準的な±公差を適用する方が迅速であり、それで十分です。


