
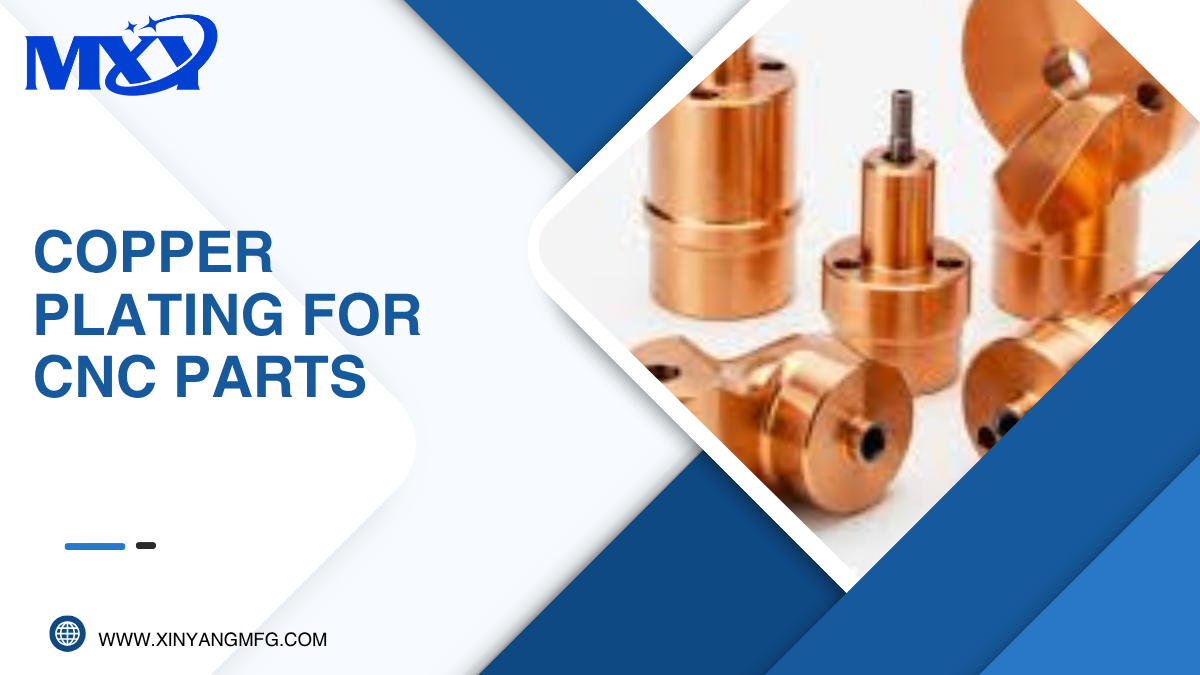
Le placage de cuivre est prescrit pour les pièces usinées par CNC pour trois raisons techniques principales : l’amélioration de la conductivité électrique, le blindage contre les interférences électromagnétiques (EMI) et radiofréquences (RF), et la gestion thermique. Dans l’électronique de forte puissance, les barres omnibus et les surfaces de contact s’appuient sur la conductivité électrique du cuivre — 58,0 MS/m à température ambiante — pour minimiser les pertes par résistance. Dans les boîtiers RF, une couche de cuivre agit comme une cage de Faraday, empêchant les interférences électromagnétiques d’entrer ou de sortir de l’ensemble. Dans les dissipateurs thermiques et les composants d’interface thermique, la conductivité thermique du cuivre, qui est de 385 W/m·K, permet de dissiper la chaleur bien plus efficacement que la plupart des métaux communs.
Le problème technique réside dans le fait que le choix du cuivrage comme opération post-usinage ne se résume pas à une simple décision relative à la finition de surface. Chaque couche de cuivre ajoute une épaisseur physique mesurable à chaque surface exposée — généralement comprise entre 5 µm et 50 µm selon le procédé et les spécifications. Sur une pièce usinée à ±0,01 mm près, une couche de cuivre non prise en compte de 25 µm de chaque côté d’un alésage représente une réduction de diamètre de 50 µm, ce qui peut transformer un ajustement serré en un ajustement ajusté ou rendre un filetage de précision inutilisable.
Les ingénieurs qui parviennent à prescrire avec succès un placage au cuivre sur des pièces usinées par CNC à tolérances serrées considèrent le processus de placage comme le prolongement du processus d'usinage : ils tiennent compte de l'épaisseur du dépôt dans les cotes préalables au placage et conçoivent les éléments de manière à obtenir une couverture en cuivre homogène et prévisible.
Les quatre bains de galvanoplastie au cuivre : une comparaison technique
La composition chimique de l'électrolyte choisie pour le bain de placage détermine la vitesse de dépôt, l'uniformité de l'épaisseur, la compatibilité avec le substrat et la pureté du cuivre déposé. Le choix d'un bain inadapté à un type de substrat ou de géométrie est la principale cause de problèmes d'adhérence et de non-conformité dimensionnelle des pièces usinées par CNC plaquées de cuivre.
| Type de baignoire | Taux de dépôt | Uniformité | Compatibilité avec les substrats | Demande principale |
|---|---|---|---|---|
| Sulfate de cuivre acide | Rapide (> 1 µm/min) | Modéré — s'accumule sur les bords | Cuivre, laiton, acier pré-embouti | Circuits imprimés, barres omnibus, dissipateurs thermiques |
| Grève du cyanure et du cuivre | Lente (0,2 à 0,5 µm/min) | Excellent — couverture élevée des trous profonds | Aluminium, acier au carbone, zinc | Couche d'adhérence pour métaux actifs |
| Pyrophosphate de cuivre | Modéré | Très bien | Alliages de zinc, aluminium, plastiques | Circuits flexibles, pièces à haute ductilité |
| Cuivre par dépôt chimique | Très lent (< 0,1 µm/min) | Parfait — aucune concentration de courant | Céramiques, polymères non conducteurs | Métallisation de trous borgnes, boîtiers RF |
Sulfate de cuivre acide — Dépôt en vrac à haut débit
Le bain acide de sulfate de cuivre est la norme pour les applications nécessitant des dépôts de cuivre épais avec des temps de cycle courts. Ce bain fonctionne à un pH faible (0,5–1,0), ce qui permet d'obtenir une couche de cuivre brillante et dense présentant de bonnes propriétés électriques. Son inconvénient réside dans le fait que l'environnement acide attaque directement de nombreux métaux communs : l'aluminium s'oxyde de manière agressive et l'acier au carbone se dissout en surface, ce qui contamine le bain et produit des dépôts poudreux et non adhérents.
Le bain d'acide cuivrique est le bain de finition approprié pour les substrats en cuivre pur, en laiton et en acier prétraité, lorsque l'objectif est d'obtenir une conductivité globale. Pour les pièces de précision usinées par CNC, le phénomène d'accumulation sur les bords — où la densité de courant se concentre au niveau des angles et produit des dépôts plus épais sur les arêtes vives — doit être pris en compte lors de la conception pour la fabrication (DFM) avant que le dessin ne soit validé pour l'usinage.
Traitement au cyanure de cuivre — La couche d'adhérence indispensable
Le bain de cuivrage au cyanure fonctionne à un pH élevé (12-13), ce qui a pour effet de passiver les surfaces métalliques actives plutôt que de les attaquer. Ce procédé chimique constitue la couche de fond standard appliquée sur l'aluminium, l'acier au carbone et le zinc. moulé sous pression pièces avant l'application de l'épaisse couche de cuivre acide. La couche de base est mince — généralement de 2 à 5 µm — mais son rôle est essentiel : elle crée une base de cuivre liée métallurgiquement sur les substrats que le bain acide ne peut pas mouiller.
Le fait d'appliquer un placage de cuivre sur de l'aluminium ou de l'acier sans couche d'accrochage au cyanure entraîne une délamination immédiate, car le bain acide produit sur ces substrats un dépôt piégé mécaniquement et non lié. La présence ou l’absence de la couche de pré-plaquage n’est pas visible sur la pièce finie : il s’agit d’une question de rigueur dans le processus qui distingue les installations de galvanoplastie compétentes de celles qui négligent certaines étapes.
Cuivrage chimique — La seule option pour les trous borgnes
Le dépôt de cuivre sans courant ne fait pas appel au courant électrique. C'est plutôt un agent réducteur chimique (généralement du formaldéhyde dans une solution alcaline) qui provoque la réduction des ions cuivre à la surface du substrat. Comme le dépôt est induit par un processus chimique plutôt que par un courant électrique, il est totalement insensible aux facteurs géométriques : à l'intérieur des trous borgnes, sur les surfaces courbes et sur les substrats non conducteurs, le taux de dépôt est identique à celui observé sur les surfaces externes planes.
Pour les pièces usinées par CNC comportant des trous borgnes nécessitant des surfaces internes conductrices — cavités de blindage RF, boîtiers de connecteurs coaxiaux, composants de conduites de fluides —, le cuivrage chimique est le seul procédé permettant d’obtenir un revêtement fiable et uniforme. Le compromis réside dans la faible vitesse de dépôt : obtenir une épaisseur de 10 µm par cuivrage chimique nécessite environ 100 minutes, contre 10 minutes avec le cuivrage acide.
Préparation du substrat : ce qu’il faut faire avant tout dépôt de cuivre
Les problèmes d'adhérence du placage de cuivre trouvent presque toujours leur origine dans une préparation insuffisante de la surface, et non dans le bain de placage lui-même. La surface du substrat doit être placée dans le bain de placage dans un état spécifique — exempte d'oxydes, d'huiles d'usinage et de toute contamination — pour que n'importe quel produit chimique de placage puisse former un dépôt adhérent.
Alliages d'aluminium : le procédé de zingage est obligatoire
L'aluminium est protégé par une couche d'oxyde naturel résistante (Al₂O₃) qui se reforme en quelques secondes dès son exposition à l'air ambiant. Cet oxyde est électriquement isolant et chimiquement stable dans la plupart des compositions chimiques des bains de placage. Tenter de déposer du cuivre directement sur de l’aluminium produit un dépôt qui semble adhérent immédiatement après le placage, mais qui se délamine en quelques jours sous l’effet des cycles thermiques.
Le procédé au zincate dissout l'oxyde d'aluminium dans une solution alcaline concentrée de zincate (hydroxyde de sodium + oxyde de zinc) et dépose simultanément une fine couche de zinc adhérente sur la surface d'aluminium exposée. Cette couche de zinc remplace l'oxyde par une surface métallique apte à recevoir la couche de cuivre au cyanure appliquée par la suite. La séquence complète de préparation de l'aluminium est la suivante : dégraissage → attaque alcaline → décapage acide → double zincatage → cuivrage au cyanure → finition au cuivre acide.
Le double traitement au zincate (deux cycles de zincate séparés par un lavage à l'acide nitrique) est essentiel pour les pièces de précision destinées à l'aérospatiale et à l'électronique. Le deuxième cycle de zincate permet d'obtenir une couche de zinc à grain plus fin et présentant une meilleure uniformité de couverture, ce qui se traduit directement par une adhérence du cuivre plus homogène.
Acier au carbone et acier allié : décapage à l'acide et risque de fragilisation
Les pièces en acier au carbone doivent subir un décapage à l'acide chlorhydrique ou sulfurique afin d'éliminer la calamine, la rouille et les oxydes de surface avant d'être plongées dans le bain de cuivrage au cyanure. Cette étape de décapage est efficace, mais elle présente un risque important pour les aciers à haute résistance : la fragilisation par l'hydrogène.
Au cours du décapage acide et du processus de galvanoplastie lui-même, l’hydrogène atomique généré à la surface de la cathode est absorbé dans le réseau cristallin de l’acier. Dans les aciers dont la résistance à la traction est supérieure à 1 000 MPa (dureté d'environ 30 HRC), cet hydrogène absorbé provoque une rupture fragile différée sous l'effet de contraintes appliquées ou résiduelles — un mode de rupture qui peut ne se manifester que plusieurs heures, voire plusieurs jours, après la mise en service de la pièce.
Le traitement d'atténuation standard consiste en un recuit : les pièces en acier à haute résistance doivent être placées dans un four à une température comprise entre 190 et 220 °C dans les quatre heures suivant la fin du revêtement, puis maintenues à cette température pendant au moins deux à quatre heures. La température élevée provoque la diffusion de l’hydrogène hors du réseau cristallin de l’acier avant qu’il ne puisse causer des dommages. Cette exigence de recuit doit être précisée sur le plan technique ou le bon de commande — elle ne peut pas être supposée.
Acier inoxydable : une activation est nécessaire
La résistance à la corrosion de l’acier inoxydable provient de sa couche superficielle passive d’oxyde de chrome — cette même couche qui rend difficile l’adhérence du cuivre. Avant la couche de cuivre au cyanure, les pièces en acier inoxydable doivent être activées par immersion dans un bain de nickelage de Wood (acide chlorhydrique + chlorure de nickel). La pré-couche de Wood dissout la couche passive et dépose une fine couche de nickel active à laquelle la pré-couche de cuivre peut adhérer. Sans cette étape d’activation, les dépôts de cuivre sur l’acier inoxydable sont piégés mécaniquement plutôt que liés métallurgiquement, et se délamineront sous l’effet de contraintes thermiques ou mécaniques.
Règles de conception pour la fabrication (DFM) des pièces CNC plaquées cuivre
Règle n° 1 : les dimensions avant placage doivent tenir compte de l'épaisseur du cuivre
Il s'agit de la règle de conception pour la fabrication (DFM) la plus souvent enfreinte dans le domaine du placage au cuivre. Un alésage usiné au diamètre nominal final se retrouvera sous-dimensionné après le placage, car le cuivre se dépose sur les parois de l'alésage, réduisant ainsi le diamètre d'une valeur équivalente à deux fois l'épaisseur du placage de chaque côté.
La bonne méthode consiste à usiner l'alésage avec une surcote correspondant à l'épaisseur de revêtement prévue avant le placage. Pour un alésage spécifié à 20,000 mm nominal avec une épaisseur de cuivre de 25 µm, le diamètre de l'alésage avant placage doit être usiné à 20,050 mm (20,000 + 2 × 0,025). Pour les éléments extérieurs, la logique est inverse : un bossage spécifié à 10,000 mm doit être usiné à 9,950 mm avant le placage.
Cette cote « avant placage » doit figurer sur le plan de fabrication aux côtés de la cote finale « après placage ». Un plan qui ne précise que la cote finale sans indiquer explicitement la tolérance « avant placage » est source d’ambiguïté entre l’opérateur d’usinage et l’atelier de placage.
Règle n° 2 : chanfrein minimal de 0,5 mm sur tous les bords extérieurs
La densité de courant dans un bain de galvanoplastie suit le champ électrique, qui se concentre au niveau des éléments convexes aux angles vifs : angles extérieurs, arêtes et saillies. Au niveau d’un angle vif à 90 degrés, la densité de courant peut être deux à trois fois supérieure à celle observée sur les surfaces planes adjacentes. Il en résulte la formation d’un nodule de cuivre au niveau de l’angle, dont l’épaisseur est nettement supérieure à l’épaisseur nominale spécifiée, ce qui crée un risque d’interférence fonctionnelle au niveau des pièces d’assemblage.
L'ajout d'un congé ou d'un chanfrein d'un rayon minimum de 0,5 mm sur tous les bords externes permet de redistribuer le gradient de densité de courant et d'obtenir une épaisseur des bords respectant les tolérances acceptables définies pour la surface plane. Il s'agit d'une amélioration DFM gratuite : le chanfrein ou le congé ajoute un temps d'usinage de quelques secondes, mais évite les défauts d'assemblage qui nécessiteraient un réusinage complet et un nouveau placage.
Le principe inverse s'applique aux angles internes et aux éléments concaves : la densité de courant est réduite à l'intérieur des géométries en retrait, ce qui entraîne la formation de dépôts plus fins que la valeur nominale au niveau des angles internes aigus. Des rayons internes supérieurs à 0,5 mm améliorent l'uniformité de la couverture dans ces zones.
Règle n° 3 : masquer toutes les caractéristiques de tolérance critiques
Les éléments devant conserver leurs tolérances dimensionnelles d’usinage — alésages de précision, zones d’engagement des filetages, logements de roulements, surfaces de référence à jeu réduit — doivent être masqués pendant le placage afin d’empêcher tout dépôt de cuivre. Les bouchons en silicone pour les alésages et les trous, ainsi que le ruban de masquage résistant aux produits chimiques pour les surfaces de référence planes, constituent les méthodes de masquage standard.
Les spécifications de masquage doivent figurer sur le plan technique sous la forme d’une zone définie avec des dimensions limites claires. Les instructions verbales données à l’atelier de galvanoplastie, telles que “ masquer les filets ”, ne suffisent pas : le technicien en galvanoplastie a besoin de limites dimensionnelles qu’il puisse vérifier à l’aide d’une règle. Les plans doivent indiquer les zones à masquer à l’aide d’une annotation telle que : “ ZONE À MASQUER : alésage de Ø 8,000 à 8,025 mm, à 12 mm de profondeur à partir du repère frontal A — PAS DE GALVANISATION. ”
Règle n° 4 : rugosité de surface comprise entre Ra 0,8 µm et Ra 1,6 µm
La rugosité de la surface du substrat avant le placage détermine l'adhérence mécanique entre la couche de cuivre et le métal de base. Une surface usinée jusqu'à obtenir un fini miroir (Ra < 0,4 µm) n'offre pas un ancrage mécanique suffisant pour la nucléation des ions cuivre, ce qui se traduit par un dépôt présentant une mauvaise adhérence et susceptible de se délaminer sous l'effet de cycles thermiques ou de vibrations mécaniques.
À l'inverse, une surface trop rugueuse (Ra > 3,2 µm) entraîne un dépôt non uniforme qui accentue les crêtes et les creux du substrat, créant ainsi des aspérités sur la surface plaquée qui nuisent à la régularité dimensionnelle.
La plage de 0,8 à 1,6 µm, qui correspond à une opération standard de finition par fraisage ou tournage, offre une surface de liaison mécanique optimale pour le cuivre électrolytique sur la plupart des substrats métalliques.
Règle n° 5 : Conception des trous borgnes pour une couverture uniforme
Les bains de galvanoplastie classiques produisent une couverture très inégale à l'intérieur des trous borgnes, car les lignes de courant électrique ont du mal à atteindre le fond d'un alésage profond et fermé. Ce phénomène physique — connu sous le nom d'« effet de cage de Faraday » — entraîne un dépôt important de cuivre à l'entrée du trou et des dépôts progressivement plus fins vers le fond.
La limite pratique du rapport profondeur/diamètre pour obtenir un revêtement électrolytique uniforme est d'environ 1:1 pour les bains de cuivre acide. Les trous borgnes dont le rapport profondeur/diamètre dépasse 1:1 doivent soit être traités au cuivre chimique pour assurer un revêtement interne uniforme, soit être redessinés en trous traversants lorsque la géométrie le permet. Des trous d'aération percés transversalement au fond des alésages borgnes contribuent également à améliorer l'uniformité du revêtement en permettant la circulation de l'électrolyte et l'évacuation des bulles de gaz pendant le placage.
Comment indiquer correctement le placage de cuivre sur les plans techniques
Une annotation sur le dessin indiquant “ tôle de cuivre conforme à la norme ASTM B734 ” ne constitue pas une spécification suffisante pour pièces CNC de précision. Un cahier des charges complet relatif au cuivrage doit préciser :
Épaisseur minimale et maximale du dépôt — exprimées en micromètres (µm), et non sous forme de fourchette telle que “ fine ” ou “ standard ”. Pour les applications électriques fonctionnelles, les spécifications typiques vont de 10 µm (amélioration de la conductivité lumineuse) à 50 µm (barres omnibus lourdes ou applications thermiques). Pour le blindage contre les interférences électromagnétiques (EMI), la plage courante est comprise entre 15 et 25 µm.
Domaines d'application — une annotation de dessin ou une zone ombrée définissant précisément quelles surfaces sont recouvertes de cuivre et lesquelles sont masquées. Indiquez les limites dimensionnelles des zones masquées.
État après le placage — si le cuivre est laissé tel quel après le placage (brillant ou mat), s'il doit recevoir un revêtement secondaire (nickel, argent ou étain sur cuivre), ou s'il doit être passivé. Le cuivre nu s’oxyde et se décolore en quelques jours dans des conditions ambiantes ; il convient de spécifier un revêtement protecteur si l’aspect ou la conductivité superficielle de la couche de cuivre doit être préservé à long terme.
Prétraitement du substrat — Préciser le prétraitement requis pour le matériau du substrat. Pour l’aluminium : “ double zincatage selon la séquence de prétraitement de la norme MIL-C-26074 ”. Pour l’acier à haute résistance : “ cuisson à 190–220 °C pendant au moins 3 heures dans les 4 heures suivant la fin du placage, conformément à la norme ASTM F519 relative à la prévention de la fragilisation par l’hydrogène ”.”
Normes applicables — La norme ASTM B734 concerne le cuivre déposé par électrolyse destiné à des applications techniques. La norme ASTM B579 concerne le cuivre déposé par voie chimique. La norme MIL-C-26074 concerne le nickel déposé par voie chimique (référencée pour les procédures de prétraitement). La norme IPC-4562 concerne les feuilles métalliques utilisées pour les circuits imprimés (spécifications relatives au cuivre).
Modes de défaillance courants des pièces CNC plaquées de cuivre
Formation de cloques sous l'effet des cycles thermiques — causés par une contamination organique dans le bain de galvanoplastie ou par un pré-nettoyage insuffisant du substrat. Les huiles d'usinage, les empreintes digitales et les lubrifiants d'étirage qui subsistent après le cycle de pré-nettoyage créent des barrières organiques entre le cuivre et le substrat, qui cèdent sous l'effet de la dilatation thermique différentielle liée aux cycles de chauffage et de refroidissement. Prévention : définir et vérifier un protocole de pré-nettoyage en salle blanche comprenant un dégraissage par ultrasons.
Nodules sur les bords provoquant des interférences lors de l'assemblage — dû à un rayon d'arrondi insuffisant sur la pièce usinée, comme décrit dans la règle n° 2 ci-dessus. Prévention : spécification obligatoire d'un rayon d'arrondi minimum de 0,5 mm sur tous les bords externes.
Défaillance de l'engagement du filetage après le placage — causé par la définition d’un pas de filetage sans pré-placage des tarauds surdimensionnés. Les tarauds de taille standard réalisent des filets jusqu’au diamètre nominal final. Après le placage au cuivre des flancs du filet, le diamètre primitif est réduit d’environ quatre fois la épaisseur nominale du revêtement, ce qui entraîne un échec du contrôle « Go ». Prévention : prévoir, dès la phase d’usinage, l’utilisation de tarauds surdimensionnés avant le placage ; le surdimensionnement du taraud doit être égal à quatre fois l’épaisseur nominale du placage.
Rupture par fragilisation à l'hydrogène dans l'acier à haute résistance mécanique — fracture différée survenant quelques heures à quelques jours après la pose de la plaque, causée par l’absorption d’hydrogène lors du décapage acide. Prévention : spécification obligatoire d’un recuit après pose de la plaque sur le plan pour toutes les pièces en acier dont la dureté est supérieure à 30 HRC.
Délaminage du cuivre sur l'aluminium sans zincate — délamination immédiate ou à court terme due à un enlèvement insuffisant de l'oxyde avant le placage. Prévention : spécifier un prétraitement par double zingage sur tous les substrats en aluminium ; exiger du fournisseur qu'il consigne le processus de zingage dans ses registres qualité.
Foire aux questions
Dans quelle mesure le placage au cuivre influe-t-il sur les tolérances des pièces usinées par CNC ? Chaque face d'une pièce se voit ajouter une épaisseur de cuivre égale à l'épaisseur de dépôt spécifiée. Une spécification de 25 µm de cuivre ajoute 25 µm à chaque surface exposée, ce qui signifie qu'un alésage perd 50 µm de diamètre et qu'une broche externe gagne 50 µm de diamètre. Les cotes d'usinage avant placage doivent être corrigées en fonction de l'épaisseur de placage prévue. Pour les pièces de précision dont les tolérances sont inférieures à ±0,05 mm, la marge à prévoir avant le placage doit être confirmée auprès du fournisseur de placage à l'aide de ses données de contrôle de l'épaisseur de placage.
Le placage au cuivre nécessite-t-il un revêtement protecteur secondaire ? Le cuivre nu s'oxyde dans les conditions ambiantes, formant une couche sombre d'oxyde cuivreux ou cuivrique qui augmente la résistance électrique de surface et affecte la soudabilité. Pour les surfaces de contact électrique, les surfaces de blindage RF et toute application où les propriétés de surface du cuivre doivent rester stables, une couche protectrice secondaire est nécessaire. Les options courantes sont l'étamage par galvanoplastie (pour la soudabilité), l'argentage par galvanoplastie (pour une conductivité maximale), le nickelage par galvanoplastie (pour la résistance à l'usure et à la corrosion) ou la passivation chimique pour une protection temporaire.
Peut-on réaliser un placage au cuivre sur du plastique ou des substrats non conducteurs ? Oui, en utilisant le procédé de cuivrage chimique. Les substrats non conducteurs nécessitent une étape d’activation initiale — généralement une immersion dans une solution d’activation à base de chlorure de palladium — qui crée des sites catalytiques pour la nucléation du cuivre par cuivrage chimique. Une fois qu’une fine couche (1 à 3 µm) de cuivre par dépôt chimique recouvre le substrat, des bains de cuivrage électrolytique standard peuvent être utilisés pour amener la couche à son épaisseur finale. Cette approche est utilisée pour le blindage RF des boîtiers en plastique, l’application de cuivre décoratif sur des pièces en ABS et la métallisation de composants en céramique ou en composite.
Quelle est la différence entre le cuivre électrolytique et le cuivre chimique ? Le cuivrage par électrolyse utilise un courant électrique pour favoriser le dépôt d’ions cuivre — la pièce fait office de cathode dans une cellule électrochimique. La vitesse de dépôt est rapide (> 1 µm/min), mais l’épaisseur n’est pas uniforme car le courant se répartit de manière inégale sur les géométries complexes. Le cuivrage sans courant utilise une réduction chimique plutôt qu’un courant électrique, ce qui permet d’obtenir une épaisseur uniforme quelle que soit la géométrie — y compris à l’intérieur des trous borgnes et sur des substrats non conducteurs — mais à des vitesses de dépôt bien inférieures (< 0,1 µm/min). Le cuivrage sans courant est également le seul procédé adapté aux substrats non conducteurs.
Comment éviter que le placage de cuivre ne se décolle de l'aluminium ? La séquence complète de prétraitement pour l’aluminium est la suivante : dégraissage alcalin, attaque alcaline pour éliminer l’oxyde natif, décapage acide pour éliminer les résidus de « smut » provenant des éléments d’alliage, double zingage (deux cycles séparés par un décapage à l’acide nitrique), cuivrage au cyanure, puis bain final de cuivrage acide. Le fait de ne pas effectuer la double zincation ou la couche de cuivre au cyanure produit des dépôts qui semblent adhérer au départ, mais qui se détachent en quelques jours sous l'effet de contraintes thermiques ou mécaniques. Précisez toujours explicitement la séquence de prétraitement sur le bon de commande ou le plan technique.
Quel degré de pureté du cuivre peut-on obtenir par galvanoplastie ? Les bains standard de sulfate de cuivre acide permettent d'obtenir du cuivre dont la pureté se situe entre 99,5 et 99,9%, en fonction du contrôle de la contamination du bain. Pour les applications nécessitant une conductivité maximale — composants de transmission RF, barres omnibus haute fréquence, résistances de précision —, les bains électrolytiques de cuivre à haute conductivité et sans oxygène (OFHC) utilisant des anodes en cuivre pur à 99,99% peuvent produire des dépôts d’une pureté supérieure à 99,9%. Cette pureté plus élevée nécessite un contrôle plus rigoureux de la composition chimique du bain et un remplacement plus fréquent des anodes, ce qui se répercute sur le coût de traitement.
Comment indiquer les mesures de prévention de la fragilisation par l'hydrogène sur un plan ? La note du plan doit faire référence à la norme ASTM F519 (méthode d’essai standard pour la détection de la fragilisation par l’hydrogène) et préciser directement les paramètres de recuit : “ Traitement anti-fragilisation par l’hydrogène après placage : recuit à 190–220 °C pendant au moins 3 heures dans les 4 heures suivant la fin du placage. S'applique à toutes les pièces en acier présentant une dureté ≥ 30 HRC (résistance à la traction ≥ 1 000 MPa). ” Le délai de quatre heures entre la fin du placage et le début du recuit est crucial : l'hydrogène devient de plus en plus difficile à évacuer à mesure qu'il pénètre plus profondément dans le réseau cristallin de l'acier au fil du temps.


