
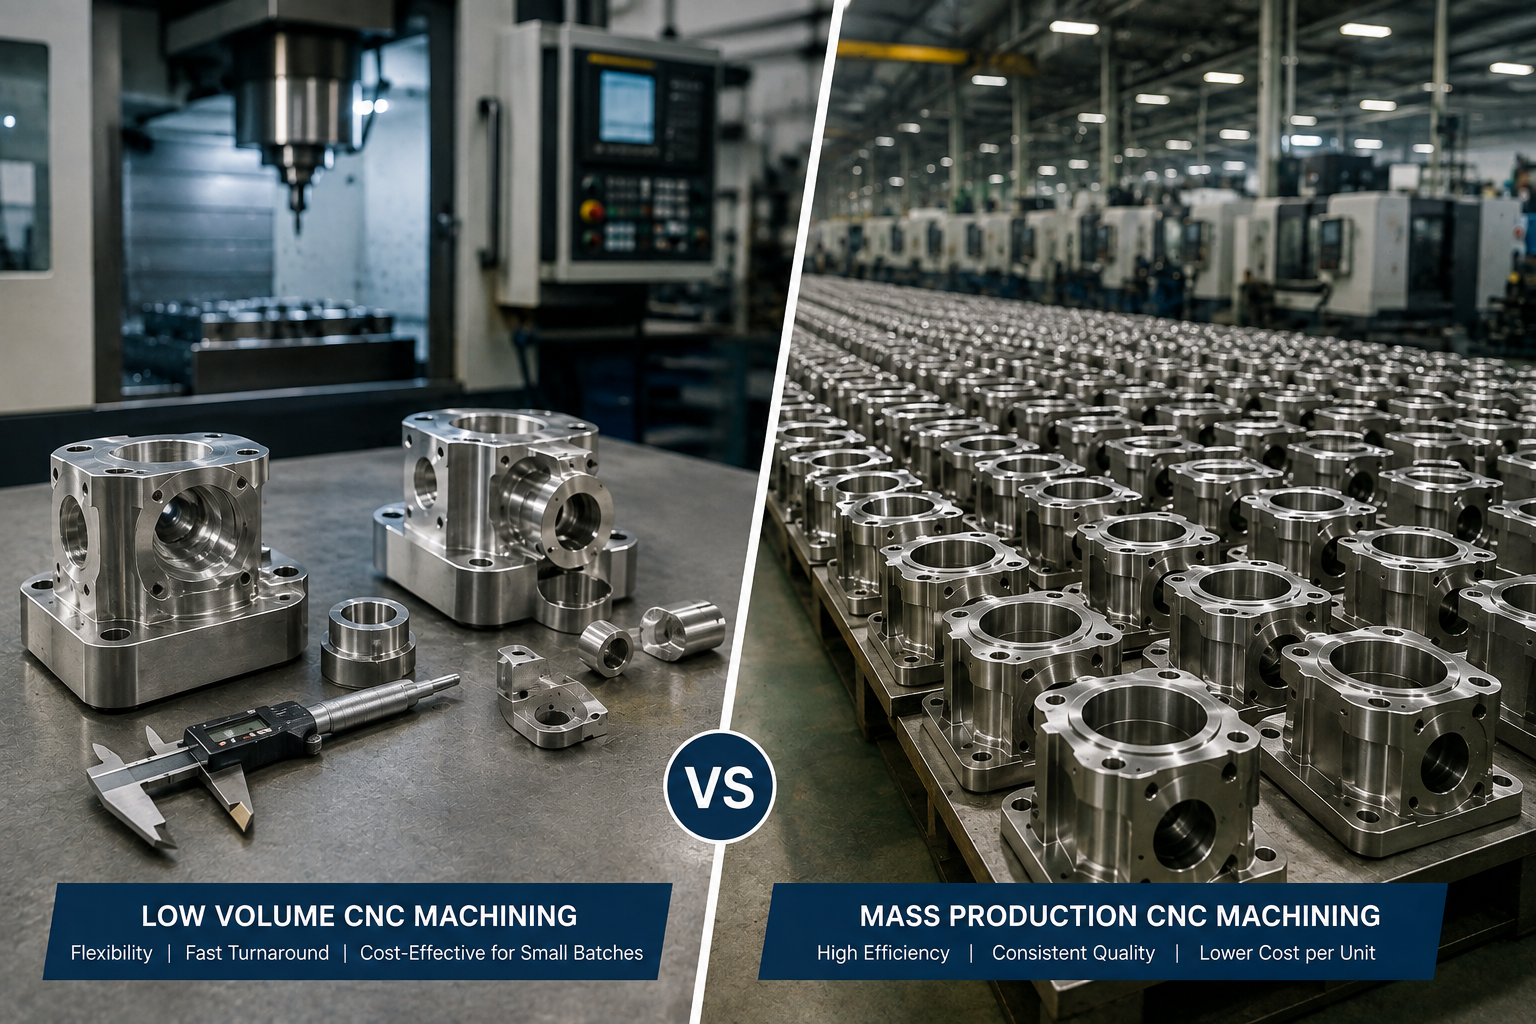
製造に関する初期の意思決定において、私が目にする最もコストのかかる過ちの一つは、実際の生産数量が判明する前に製造方法を決めてしまうことです。あるスタートアップ企業は、最終的に400個しか売れない部品のために、$30,000の射出成形金型を導入してしまいました。 一方、老舗のメーカーは、金型を作れば2ヶ月で元が取れるにもかかわらず、ある部品のCNC加工を年間50,000個のペースで続けています。どちらの方法も、抽象的には間違っているわけではありませんが、それぞれの生産数量に対して不適切な選択なのです。この判断を正しく行うことで、キャッシュフローとスケジュールの両方を守ることができます。.
この記事では、コスト構造、リードタイム、金型・治具、柔軟性、品質といった、実際の意思決定に影響を与える要素について、小ロットのCNC加工と大量生産を比較しています。この記事を読み終える頃には、ご自身のプロジェクトを生産量の曲線上に位置づけ、損益分岐線のどちら側にあるかを把握できるようになるはずです。.
2つのアプローチの定義
小ロットのCNC加工とは、コンピュータ制御によるフライス加工や旋盤加工を用いて、1個から数千個までの部品を製造することを指します。 専用の治具は必要ありません。試作を加工したのと同じ機械が、標準的な工具とカスタマイズされたプログラムを用いて、量産ロットの加工も行います。これは試作と連続したプロセスです。試作工程がどのように量産へと移行するのか、その全体像を把握したい場合は、当社の ラピッドプロトタイピングと量産加工の比較ガイド その引き継ぎの手順を詳しく解説しています。.
大量生産とは、金型の費用を償却し、自動化を導入することで、部品あたりのコストを最小限に抑える大量製造を指します。プラスチック製品の場合、これは通常、 射出成形; 金属加工の場合、ダイカスト、プレス加工、あるいはパレットチェンジャーやバーフィーダーを備えた高度に自動化されたCNCセルなどを指すことがあります。その特徴は、多額の初期投資が必要であり、それを多くの生産単位に分散して初めて採算が合うという点にあります。.
コスト構造:意思決定の核心
この2つの手法は、コスト曲線が根本的に異なります。CNC加工は固定費がほぼゼロであり、加工時間によって決まる部品当たりのコストは比較的横ばいになります。一方、大量生産では、金型製作に多額の固定費がかかりますが、一度金型が完成すれば、部品当たりのコストは極めて低くなります。これらを同じグラフにプロットすると、損益分岐点で両者の曲線が交わります。.
表1:小ロットのCNC加工と大量生産のコスト構造の比較。.
| 原価要素 | 小ロットCNC加工 | 量産 |
| 金型・治具費用 | $0(標準ツールを使用) | $5,000~$100,000+ |
| 部品あたりのコスト(金属) | 緩やかで平坦 | 償却後の低水準 |
| 初期費用 | 1バッチあたりの低 | 高額、1回限り |
| まとめ買い用数量 | 1–1,000 | 5,000+ |
| 設計変更にかかる費用 | 再プログラミング(時間) | 新しい金型 ($$$) |
| 初期投資リスク | ミニマル | 重要な |
その表に隠された戦略的な洞察は、設計変更にかかるコストです。 CNC加工において、形状を修正するということはプログラムを編集することを意味します。それは数時間の作業に過ぎず、工具の廃棄による金銭的な損失にはつながりません。一方、成形や鋳造では、設計変更は新しい金型の製作を意味する場合があります。まだ進化の途上にある製品にとって、こうした柔軟性には真の経済的価値があります。だからこそ、多くの企業が CNC加工サービス 本格的な金型製作に着手する前に、最初の生産年度をかなり経過するまで試作を続ける。.
リードタイムと市場投入までのスピード
小ロットのCNC加工において、スピードの面では他に類を見ない強みがあります。金型を製作する必要がないため、部品は数日で出荷可能です。 一般的な加工ロットの場合、承認された図面から完成品までのリードタイムは1~2週間です。対照的に、射出成形では、最初の良品がプレスから出るまでに、金型の製作と検証だけで4~8週間を要します。.
- 小ロットCNC加工:図面から部品完成まで3~15営業日。金型製作の待ち時間なし。.
- 量産用金型:初回試作品の完成まで4~8週間(またはそれ以上)かかります。.
- CNCによる設計の反復修正:修正依頼から納品まで同一週内に対応。.
- ハード金型における設計の反復:変更1回あたりの所要期間と金型費用。.
市場投入のタイミングを競う製品や、金型製作中のつなぎ生産においては、少量生産による機械加工が収益の継続的な確保とスケジュールの順守を可能にします。多くのチームは、最初の数百台を機械加工で生産し、製品を発売した後、需要が確認されてから初めて成形生産に切り替えています。.
柔軟性と複雑性
CNC加工は、他の方法では高価な工具を必要とするような幾何学的に複雑な形状も難なく処理します。アンダーカット、深いポケット、厳しい内部公差、多軸の輪郭加工も日常茶飯事です。特に 5軸CNC加工, 、これにより、量産で再現するには複数の金型や治具が必要となるような形状も、1回のセットアップで実現できます。また、CNCなら素材を自由に切り替えることも可能です。あるロットはアルミニウムで加工し、次のロットは ステンレスまたはチタン, 、まったく新しい生産ラインを導入するのではなく、プログラムと工具の調整だけで済む。.
大量生産では、その柔軟性を犠牲にして生産性を優先します。金型が一度作られてしまえば、形状や材質はほぼ固定され、システム全体が1つの部品を極めて安価かつ迅速に製造できるよう最適化されます。これは大規模生産においてはまさに理想的な状態ですが、設計がまだ流動的な段階では、かえって足かせとなってしまいます。.
品質に関する考慮事項
どちらの手法も厳しい公差を満たすことができますが、その達成方法は異なります。CNC加工は切削工程そのもので精度を実現するため、すべての部品がプログラムに基づいた同一の形状基準で検査されます。これは、大量ロットの抜き取り検査が現実的でない少量生産に最適です。 大量生産プロセスでは、検証済みの金型と、大規模なロット全体にわたる統計的工程管理に依存します。いずれの場合も、厳格な 品質管理プロセス — 初回製品検査、工程内検査、そして最終的なCMMによる検証 — これらによって、部品が仕様範囲内に収まるのです。方法は変わっても、検査の必要性は変わりません。.
表2:プロジェクトの特性に応じた生産方法の選定ガイド。.
| もしあなたのプロジェクトに… | ~に傾く |
| 販売数量が1,000台未満 | 小ロットのCNC加工 |
| 現在も改良が進められているデザイン | 小ロットのCNC加工 |
| 厳しい発売期限 | 小ロットのCNC加工 |
| 複雑な形状や特殊な金属 | 小ロットのCNC加工 |
| 堅実な設計、生産量は数千単位 | 量産(成形・鋳造) |
| 大規模生産における単位当たりのコストを可能な限り低く抑える | 量産 |
| シンプルな形状、プラスチック、巨大なボリューム | 射出成形 |
損益分岐点の見つけ方
「どちらが正しいか」という問いに対する正直な答えは、意見ではなく計算によるものです。1個あたりのCNC加工コストを見積もり、次に大量生産案の償却済みコスト(金型費用を予想生産数量で割った額に、1個あたりの低コストを加えたもの)を見積もります。この2つの数値が交わる点が、損益分岐点となります。 その数量を下回れば、総コストの面ではCNCが有利になり、上回れば金型製造が有利になります。複雑な部品は金型製作費が高くなるため、複雑さが増すほど損益分岐点は高くなります。一方、単純で生産数量の多い部品の場合は、損益分岐点は低くなります。.
多くのメーカーが採用している現実的な中間策は、まず初期生産分を機械加工で製造し、実際の市場で設計と需要を検証した上で、生産数が投資に見合う水準に達した段階で金型への投資を行うというものです。この段階的なアプローチにより、リスクを最小限に抑えつつ、将来的に低コストでの量産への道も残しておくことができます。.
よくある質問
どの程度の数量になったら、CNCから射出成形に切り替えるべきでしょうか?
一概に決まった数値はありませんが、プラスチック部品の場合、採算分岐点は多くの場合1,000個から10,000個の間になります。単純な部品は早期に金型投資を行う価値がありますが、複雑な部品はCNC加工を続ける方が経済的です。実際の金型製作の見積額と、1個あたりのCNC加工単価を用いて、損益分岐点の計算を行ってください。.
小ロットのCNC加工は、1個あたりのコストが高くなりますか?
部品単位で見れば、確かにその通りです。CNC加工は、償却済みの大量生産に比べて単価が高くなります。しかし、金型への投資が不要なため、生産数量が少ない場合はプロジェクトの総コストがはるかに低くなります。部品単位のコストが問題となるのは、生産数量が十分に多く、金型のコストを分散できる場合に限られます。.
CNC加工では、そもそも生産量をこなせるのでしょうか?
その通りです。自動化(バーフィーダー、パレットチェンジャー、無人運転など)により、CNCは数万個もの部品を処理できます。特に、成形が選択肢にならない金属加工の分野ではそうです。問題は、御社の具体的な生産量において、専用金型の方がコスト面で有利かどうかという点です。.
もしデザインがまだ確定していなかったらどうなりますか?
そのような場合、小ロットのCNC加工がほぼ常に最適な選択となります。設計が確定する前に高価な金型を製作してしまうと、次の改訂時にその金型を廃棄せざるを得なくなるリスクがあります。設計が確定するまで加工を行い、その後で金型を製作しましょう。.
結論
小ロットのCNC加工は、スピード、柔軟性、そして初期リスクの低さという点で優れています。一方、大量生産は、生産量が一定以上になり、設計が確定した時点で、単位当たりのコスト面で優位に立ちます。プロジェクトを生産量の曲線上に位置づけ、損益分岐点の計算を行い、どちらか一方の方法を安易に選ぶのではなく、数字に基づいて判断を下しましょう。 特定の部品について、データに基づいた推奨案をお求めの場合は、当社の 事例研究 または 見積もりを依頼する そして、お客様の予測販売数量に基づいて、両方のシナリオをシミュレーションいたします。.
著者について
xinyangmfg エンジニアリングチーム — シニア製造エンジニア、精密CNC加工の経験12年
xinyangmfgのエンジニアリングチームは、これまでに数十のハードウェアチームに対し、試作段階から量産段階への移行を支援してきました。50個単位の生産から5桁規模の量産プログラムに至るまで、さまざまなプロジェクトの損益分岐点分析を実施しています。DFM(製造適性設計)と生産方法の選定を専門とするハシブは、バイヤーが時期尚早な金型費用の支出や、過剰に加工された大量生産部品を回避できるよう支援しています。.


