
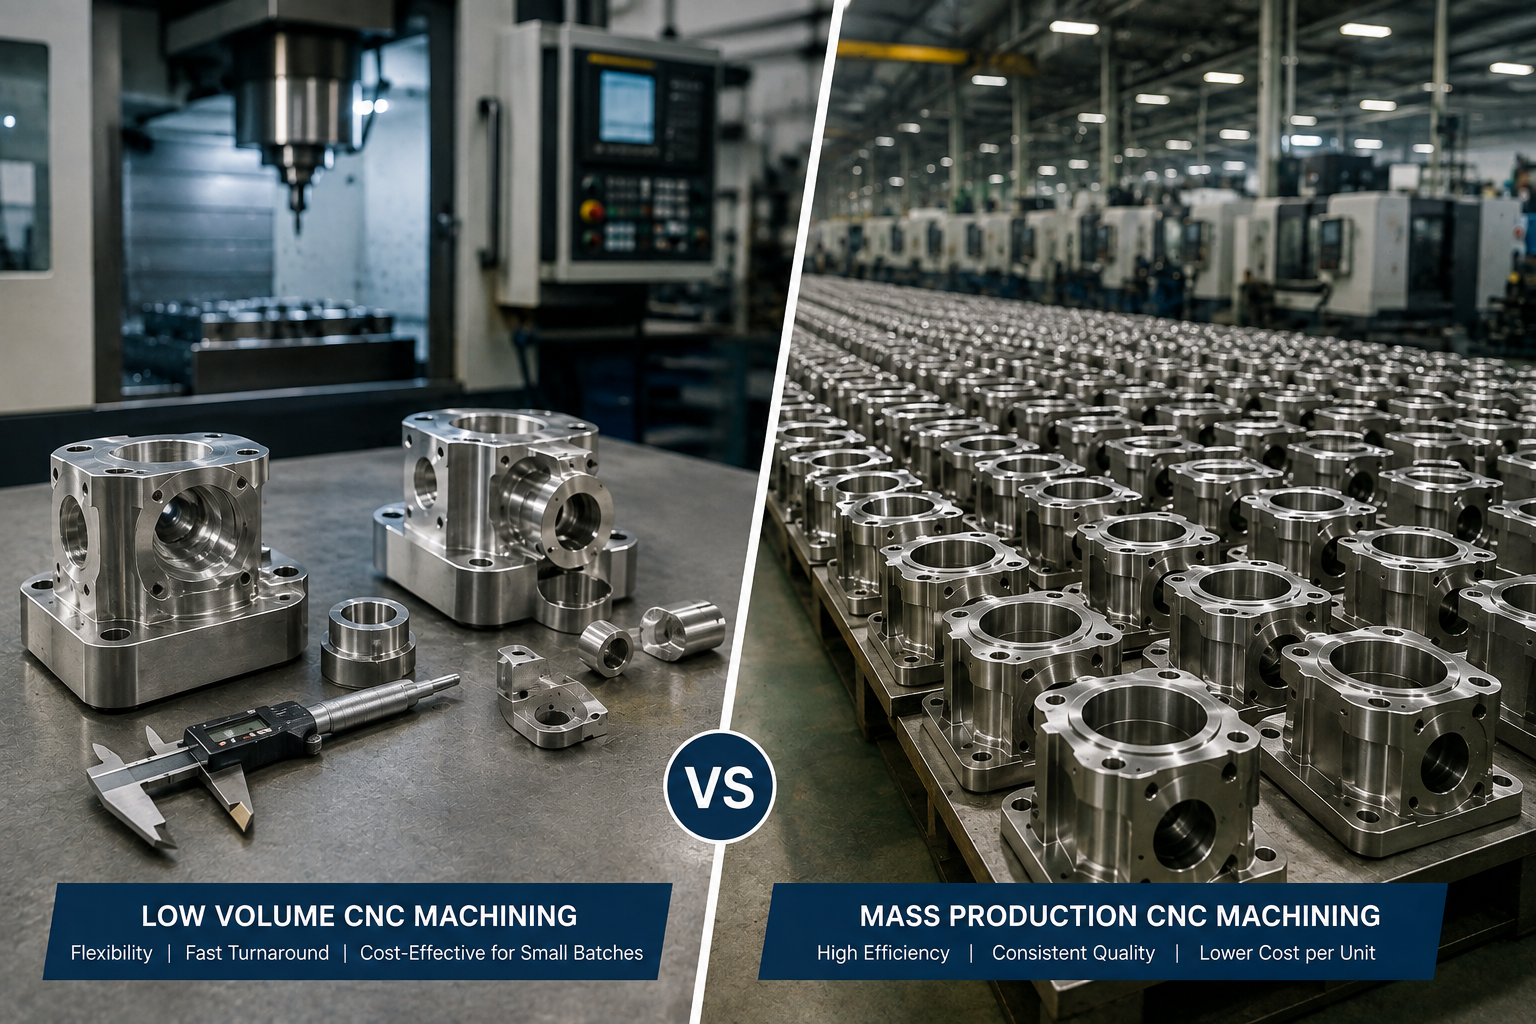
L’une des erreurs les plus coûteuses que j’observe dans les décisions de fabrication prises en amont consiste à choisir le mode de production avant même de connaître le volume réel. Une start-up s’engage à utiliser un moule d’injection $30 000 pour une pièce dont elle finira par vendre 400 exemplaires. Un fabricant établi continue d’usiner un composant par CNC à raison de 50 000 unités par an, alors qu’un moule aurait été amorti en deux mois. Aucune de ces deux méthodes n’est mauvaise en soi ; chacune est simplement inadaptée au volume de production de l’autre. Prendre la bonne décision permet de préserver à la fois votre trésorerie et votre calendrier.
Cet article compare l'usinage CNC à faible volume à la production en série en s'appuyant sur les facteurs qui influencent réellement la décision : la structure des coûts, les délais de fabrication, l'outillage, la flexibilité et la qualité. À la fin de cet article, vous devriez être en mesure de situer votre propre projet sur la courbe de volume et de savoir de quel côté de la ligne de rentabilité vous vous situez.
Définition des deux approches
L'usinage CNC en petites séries consiste à produire entre une seule pièce et quelques milliers d'exemplaires à l'aide de machines de fraisage et de tournage à commande numérique. Il n’y a pas d’outillage dédié : ce sont les mêmes machines qui usinent votre prototype et votre série de production, à l’aide d’outils standard et de programmes sur mesure. Ce processus s’inscrit dans la continuité du prototypage ; si vous souhaitez avoir une vision complète de la transition entre le prototypage et la production, notre Guide comparatif : prototypage rapide vs usinage de série explique en détail ce transfert.
La production en série désigne une fabrication à grand volume dans laquelle le coût unitaire est réduit au minimum grâce à l'amortissement des outillages et à l'automatisation. Dans le domaine des plastiques, cela signifie généralement moulage par injection; pour le métal, cela peut désigner le moulage sous pression, l’emboutissage ou des cellules CNC hautement automatisées équipées de changeurs de palettes et d’alimentateurs de barres. La caractéristique principale est un investissement initial important qui n’est rentable que s’il est réparti sur un grand nombre d’unités.
La structure des coûts : au cœur de la décision
Ces deux méthodes présentent des courbes de coûts fondamentalement différentes. L'usinage CNC a des coûts fixes quasi nuls et un coût unitaire relativement stable, déterminé par le temps d'utilisation de la machine. La production en série entraîne des coûts d'outillage fixes élevés, mais un coût unitaire très faible une fois l'outillage mis en place. Si l'on trace ces deux courbes sur un même graphique, elles se croisent au niveau de la quantité d'équilibre.
Tableau 1 : Comparaison de la structure des coûts entre l'usinage CNC à faible volume et la production en série.
| Élément de coût | Usinage CNC à faible volume | Production en série |
| Coût de l'outillage / des moules | $0 (utilise des outils standard) | $5 000 – $100 000+ |
| Coût unitaire (métal) | Modéré, plat | Faible après amortissement |
| Frais d'installation | Faible, par lot | Élevé, ponctuel |
| Quantité économique | 1–1,000 | 5,000+ |
| Coût d'une modification de conception | Reprogrammer (heures) | Nouvel outillage ($$$) |
| Risque lié à l'investissement initial | Minimal | Important |
L'information stratégique qui se cache dans ce tableau, c'est le coût d'une modification de conception. Dans l'usinage CNC, la modification d'une caractéristique implique la réécriture d'un programme — ce qui représente des heures de travail, et non pas le coût en dollars d'outils mis au rebut. Dans le moulage ou la fonderie, une modification de conception peut nécessiter la fabrication d'un nouvel outil. Pour tout produit en constante évolution, cette flexibilité revêt une réelle valeur financière, ce qui explique pourquoi tant d'entreprises continuent de Services d'usinage CNC après avoir atteint un stade avancé de leur première année de production avant de s'engager dans la fabrication d'outillage définitif.
Délais de livraison et rapidité de mise sur le marché
C'est en matière de rapidité que l'usinage CNC à faible volume est difficile à battre. Comme aucun outillage n'est nécessaire, les pièces peuvent être expédiées en quelques jours. Pour un lot usiné type, le délai entre la validation du plan et la réception des pièces finies est de une à deux semaines. Le moulage par injection, en revanche, nécessite quatre à huit semaines rien que pour fabriquer et valider le moule avant que la première pièce conforme ne sorte de la presse.
- Fabrication CNC en petites séries : 3 à 15 jours ouvrés entre le plan et la pièce, sans délai d'attente pour l'outillage.
- Outillage pour la production en série : 4 à 8 semaines (voire plus) avant la fabrication du premier article.
- Itération de conception sur CNC : délai d'exécution des modifications dans la même semaine.
- Itérations de conception sur les outillages fixes : durée en semaines et coût de l'outillage par modification.
Pour les produits lancés à la dernière minute ou pour assurer une production relais pendant la fabrication d'un moule, l'usinage en petites séries permet de maintenir un flux de revenus et de respecter le calendrier prévu. De nombreuses équipes usinent les quelques centaines de premières unités, lancent le produit, puis passent au moulage uniquement une fois que la demande est avérée.
Flexibilité et complexité
L'usinage CNC ne craint pas la complexité géométrique qui nécessiterait, ailleurs, un outillage coûteux. Les contre-dépouilles, les poches profondes, les tolérances internes serrées et les contours multiaxiaux relèvent de la routine — en particulier avec Usinage CNC à 5 axes, qui permet d’obtenir, en une seule opération, des caractéristiques qui nécessiteraient plusieurs moules ou gabarits pour être reproduites en série. L’usinage CNC permet également de changer librement de matériau : on peut produire un lot en aluminium, puis le suivant en en acier inoxydable ou en titane, en se contentant d'un simple ajustement du programme et de l'outillage, plutôt que de mettre en place une toute nouvelle ligne de production.
La production de masse privilégie le rendement au détriment de la flexibilité. Une fois l’outillage usiné, la géométrie et le matériau sont en grande partie figés, et l’ensemble du système est optimisé pour fabriquer une pièce à moindre coût et très rapidement. C’est exactement ce qu’il faut à grande échelle — et c’est précisément ce qui constitue un frein lorsque la conception est encore en cours d’évolution.
Considérations relatives à la qualité
Ces deux approches permettent d’atteindre des tolérances serrées, mais elles y parviennent différemment. L’usinage CNC garantit la précision directement grâce au processus de coupe ; chaque pièce est ainsi contrôlée par rapport à la même géométrie définie par le programme — une solution idéale pour les petits volumes, où l’échantillonnage d’un lot important n’est pas envisageable. Les processus à grand volume s’appuient sur un outillage validé et un contrôle statistique des processus sur de grands lots. Dans les deux cas, une approche rigoureuse processus de contrôle qualité — l'inspection des premiers articles, les contrôles en cours de fabrication et la vérification finale par MMT — c'est ce qui permet de garantir que les pièces restent conformes aux spécifications. La méthode évolue, mais la nécessité de l'inspection reste inchangée.
Tableau 2 : Guide d'aide à la décision pour adapter la méthode de production aux caractéristiques du projet.
| Si votre projet comporte… | Se pencher vers |
| Volume inférieur à environ 1 000 unités | Usinage CNC en petites séries |
| Un concept encore en cours de perfectionnement | Usinage CNC en petites séries |
| Un délai de lancement serré | Usinage CNC en petites séries |
| Géométrie complexe ou métaux rares | Usinage CNC en petites séries |
| Conception robuste, volumes de l'ordre des milliers | Production en série (moulage) |
| Coût unitaire le plus bas possible à grande échelle | Production de masse |
| Géométrie simple, plastique, volume imposant | Moulage par injection |
Déterminer votre seuil de rentabilité
La réponse honnête à la question “ quelle est la bonne solution ? ” repose sur un calcul, et non sur une opinion. Estimez votre coût CNC par pièce, puis estimez le coût amorti de l’alternative de production en série (coût d’outillage divisé par le volume prévu, plus le faible coût par pièce). Le point de rencontre entre ces deux chiffres correspond à votre quantité d’équilibre. En dessous de ce seuil, l’usinage CNC l’emporte en termes de coût total ; au-dessus, c’est l’outillage qui l’emporte. La complexité fait grimper le seuil de rentabilité, car les pièces complexes sont coûteuses à outiller. Les pièces simples produites en grand volume le font baisser.
Une solution intermédiaire pratique à laquelle recourent de nombreux fabricants : produire la quantité initiale, valider la conception et la demande sur le marché réel, puis investir dans l'outillage dès que les chiffres le justifient. Cette approche par étapes limite vos risques tout en vous laissant la possibilité de passer à une production à grande échelle et à moindre coût par la suite.
Foire aux questions
À partir de quelle quantité dois-je passer de l'usinage CNC au moulage par injection ?
Il n’existe pas de chiffre universel, mais pour les pièces en plastique, le seuil de rentabilité se situe souvent entre 1 000 et 10 000 unités. Les pièces simples justifient plus rapidement l’investissement dans l’outillage ; les pièces complexes restent plus rentables à usiner sur machine CNC plus longtemps. Effectuez le calcul du seuil de rentabilité en vous basant sur votre devis d’outillage réel et le prix unitaire de l’usinage CNC.
L'usinage CNC à faible volume revient-il plus cher à l'unité ?
Par pièce, oui : le coût unitaire de la fabrication CNC est plus élevé que celui de la production en série amortie. Mais comme elle ne nécessite aucun investissement en outillage, le coût total du projet est bien inférieur pour les petits volumes. Le coût par pièce n'a d'importance que lorsque le volume est suffisamment élevé pour permettre de répartir les coûts d'outillage sur un grand nombre de pièces.
L'usinage CNC permet-il de traiter des volumes de production ?
Tout à fait. Grâce à l'automatisation — chargeurs de barres, changeurs de palettes, fonctionnement en mode « lights-out » —, les machines CNC permettent de traiter des dizaines de milliers de pièces, notamment dans le secteur de la métallurgie où le moulage n'est pas envisageable. La question est de savoir si un outillage dédié serait plus économique compte tenu de votre volume de production spécifique.
Et si mon projet n'était pas encore finalisé ?
Dans ce cas, l'usinage CNC à faible volume est presque toujours la meilleure solution. S'engager dans la fabrication d'outillage fixe avant que la conception ne soit finalisée risque de rendre cet outillage obsolète dès la prochaine révision. Il vaut mieux usiner jusqu'à ce que la conception soit définitive, puis passer à la fabrication de l'outillage.
En résumé
L'usinage CNC à faible volume l'emporte en termes de rapidité, de flexibilité et de faible risque initial ; la production en série l'emporte en termes de coût unitaire dès lors que le volume est élevé et que la conception est définitive. Situez votre projet sur la courbe de volume, effectuez le calcul du seuil de rentabilité et laissez les chiffres trancher plutôt que d'opter par défaut pour l'une ou l'autre méthode. Si vous souhaitez obtenir une recommandation fondée sur des données pour votre pièce spécifique, consultez des exemples concrets dans notre études de cas ou demander un devis et nous simulerons ces deux scénarios en fonction de votre volume prévisionnel.
À propos de l'auteur
Équipe d'ingénierie de xinyangmfg — Ingénieur de fabrication senior, 12 ans d'expérience dans l'usinage CNC de précision
L'équipe d'ingénieurs de xinyangmfg a accompagné des dizaines d'équipes de conception de matériel électronique dans leur transition du prototype à la production, en réalisant des analyses de seuil de rentabilité pour des projets allant de séries de 50 unités à des programmes de production à cinq chiffres. Spécialisé dans la conception pour la fabrication (DFM) et le choix des méthodes de production, Hasib aide les acheteurs à éviter à la fois les dépenses prématurées en outillage et l'usinage excessif des pièces produites en grande série.


