
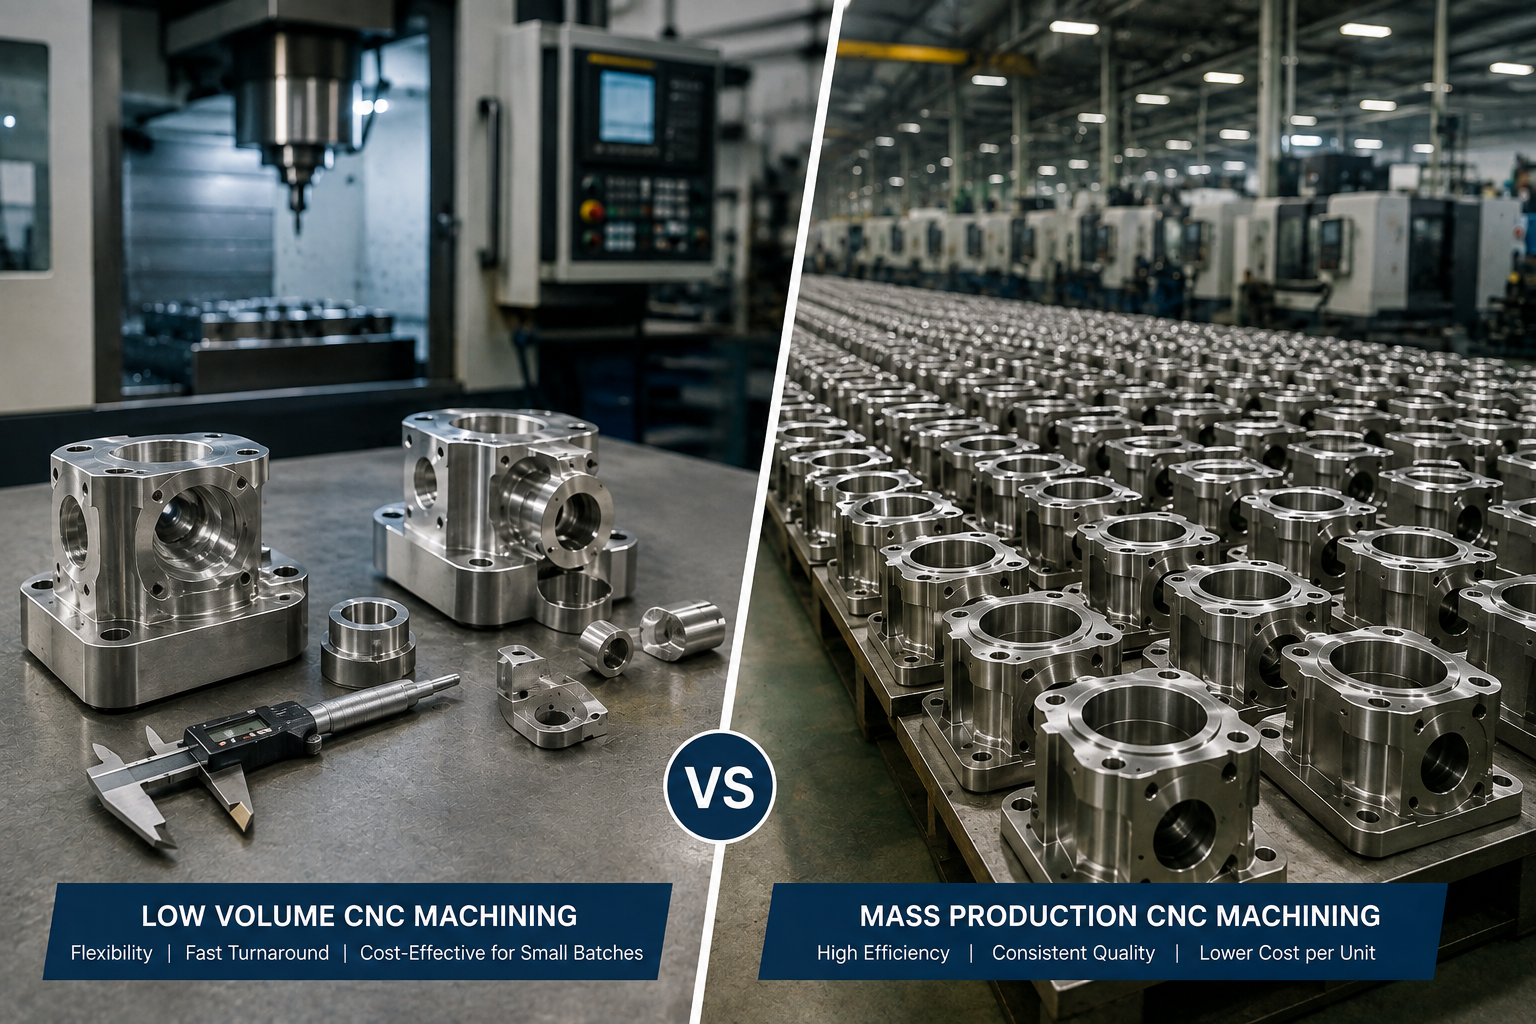
Uno de los errores más costosos que observo en las primeras decisiones de fabricación es elegir el método de producción antes de conocer realmente el volumen. Una startup se compromete a utilizar un molde de inyección $30 000 para una pieza de la que al final solo venderá 400 unidades. Un fabricante consolidado sigue mecanizando con CNC un componente a un ritmo de 50.000 unidades al año, cuando un molde se habría amortizado en dos meses. Ninguno de los dos métodos es incorrecto en teoría; cada uno es inadecuado para el volumen del otro. Tomar la decisión correcta protege tanto tu flujo de caja como tu calendario de producción.
Este artículo compara el mecanizado CNC de bajo volumen con la producción en serie en función de los factores que realmente influyen en la decisión: estructura de costes, plazo de entrega, utillaje, flexibilidad y calidad. Al finalizar, deberías ser capaz de situar tu propio proyecto en la curva de volumen y saber en qué lado de la línea de equilibrio te encuentras.
Definición de los dos enfoques
El mecanizado CNC de bajo volumen consiste en fabricar desde una sola pieza hasta unos pocos miles mediante fresado y torneado controlados por ordenador. No se utilizan herramientas específicas: las mismas máquinas que cortan el prototipo cortan el lote de producción, utilizando herramientas estándar y programas personalizados. Se trata de un proceso continuo que se integra con la creación de prototipos; si quieres tener una visión completa de cómo el trabajo de prototipado da paso a la producción, nuestro Guía comparativa entre la creación rápida de prototipos y el mecanizado de producción explica ese traspaso paso a paso y con todo detalle.
La producción en serie consiste en la fabricación a gran escala, en la que se minimiza el coste por pieza gracias a la amortización de las herramientas y a la automatización. En el caso de los plásticos, esto suele significar moldeo por inyección; en el caso del metal, puede referirse a la fundición a presión, el estampado o las células CNC altamente automatizadas con cambiadores de palés y alimentadores de barras. La característica que lo define es una gran inversión inicial que solo tiene sentido si se distribuye entre muchas unidades.
Estructura de costes: el núcleo de la decisión
Ambos métodos presentan curvas de costes fundamentalmente diferentes. El mecanizado CNC tiene unos costes fijos prácticamente nulos y un coste por pieza relativamente estable, que depende del tiempo de máquina. La producción en serie conlleva un elevado coste fijo de utillaje, pero un coste por pieza muy bajo una vez que se dispone del utillaje. Si se representan ambas curvas en un mismo gráfico, se cruzan en la cantidad de equilibrio.
Tabla 1: Comparación de la estructura de costes entre el mecanizado CNC de bajo volumen y la producción en serie.
| Elemento de coste | CNC de bajo volumen | Producción en serie |
| Coste de herramientas y moldes | $0 (utiliza herramientas estándar) | $5.000–$100.000+ |
| Coste por pieza (metal) | Moderado, llano | Mínimo tras la amortización |
| Coste de instalación | Bajo, por lote | Elevado, único |
| Cantidad económica | 1–1,000 | 5,000+ |
| Coste de un cambio de diseño | Reprogramar (horas) | Nuevo utillaje ($$$) |
| Riesgo de capital inicial | Mínimo | Significativo |
La información estratégica que se esconde en esa tabla es el coste que supone un cambio de diseño. En el mecanizado CNC, revisar una característica implica editar un programa —lo que supone horas de trabajo, no el coste de las herramientas desechadas—. En el moldeo o la fundición, un cambio de diseño puede suponer la fabricación de una nueva herramienta. Para cualquier producto que aún esté en fase de desarrollo, esa flexibilidad tiene un valor económico real, y es por eso por lo que tantas empresas mantienen Servicios de mecanizado CNC avanzar bastante en su primer año de producción antes de comprometerse con el utillaje definitivo.
Plazo de entrega y rapidez de comercialización
La rapidez es el punto fuerte del mecanizado CNC de bajo volumen. Al no haber que fabricar utillaje, las piezas pueden enviarse en cuestión de días. Un lote típico de mecanizado pasa del plano aprobado a las piezas acabadas en una o dos semanas. El moldeo por inyección, por el contrario, requiere entre cuatro y ocho semanas solo para fabricar y validar el molde antes de que la primera pieza en buen estado salga de la prensa.
- CNC para series pequeñas: de 3 a 15 días laborables desde el plano hasta las piezas, sin tiempos de espera por la fabricación de utillaje.
- Utillaje para la producción en serie: entre 4 y 8 semanas (o más) antes del primer artículo.
- Iteración del diseño en CNC: plazo de entrega de las revisiones en la misma semana.
- Iteraciones de diseño en utillaje fijo: semanas y coste del utillaje por cambio.
En el caso de los productos que se lanzan al mercado en un plazo determinado, o para la producción provisional mientras se fabrica un molde, el mecanizado de bajo volumen garantiza el flujo de ingresos y permite cumplir con el calendario previsto. Muchos equipos mecanizan los primeros cientos de unidades, lanzan el producto al mercado y pasan a la fabricación mediante moldeo solo una vez que se ha comprobado que existe demanda.
Flexibilidad y complejidad
El mecanizado CNC hace frente con facilidad a una complejidad geométrica que, en otros métodos, requeriría un utillaje costoso. Los socavados, los cavidades profundas, las tolerancias internas estrictas y los contornos multieje son habituales, especialmente con Mecanizado CNC de 5 ejes, que permite conseguir, con una sola configuración, características que requerirían varios moldes o utillajes para reproducirlas en serie. El CNC también permite cambiar de material con total libertad: se puede fabricar un lote en aluminio y el siguiente en de acero inoxidable o de titanio, con solo un ajuste del programa y de las herramientas, en lugar de una línea de producción completamente nueva.
La producción en serie sacrifica esa flexibilidad a cambio de un mayor rendimiento. Una vez fabricadas las herramientas, la geometría y el material quedan fijados en gran medida, y todo el sistema se optimiza para fabricar una pieza de forma muy económica y muy rápida. Eso es exactamente lo que se busca a gran escala, y precisamente lo que supone un obstáculo mientras el diseño aún está en fase de desarrollo.
Consideraciones sobre la calidad
Ambos enfoques pueden alcanzar tolerancias muy ajustadas, pero lo consiguen de forma diferente. El mecanizado CNC logra la precisión directamente a partir del proceso de corte, por lo que cada pieza se inspecciona comparándola con la misma geometría definida por el programa, lo que resulta ideal para volúmenes reducidos en los que no resulta práctico realizar un muestreo de un lote grande. Los procesos de gran volumen se basan en herramientas validadas y en el control estadístico del proceso en lotes grandes. En cualquier caso, una disciplina proceso de control de calidad —la inspección de la primera pieza, los controles durante el proceso y la verificación final con máquina de medición por coordenadas (CMM)— es lo que garantiza que las piezas se mantengan dentro de las especificaciones. El método cambia; la necesidad de realizar inspecciones, no.
Tabla 2: Guía de decisión para adaptar el método de producción a las características del proyecto.
| Si tu proyecto tiene… | Inclínate hacia |
| Volumen inferior a ~1.000 unidades | Mecanizado CNC de bajo volumen |
| Un diseño que aún se está perfeccionando | Mecanizado CNC de bajo volumen |
| Un plazo de lanzamiento muy ajustado | Mecanizado CNC de bajo volumen |
| Geometría compleja o metales exóticos | Mecanizado CNC de bajo volumen |
| Diseño estable, volumen de miles | Producción en serie (moldeado/fundición) |
| El menor coste unitario posible a gran escala | Producción en serie |
| Geometría sencilla, plástico, gran volumen | Moldeo por inyección |
Cómo calcular el umbral de rentabilidad
La respuesta sincera a “¿cuál es la opción correcta?” es un cálculo, no una opinión. Calcula el coste por pieza del CNC y, a continuación, calcula el coste amortizado de la alternativa de producción en serie (el coste de las herramientas dividido por el volumen previsto, más el bajo coste por pieza). El punto en el que se cruzan esas dos cifras es tu cantidad de umbral de rentabilidad. Por debajo de ella, el CNC sale ganando en cuanto al coste total; por encima, sale ganando el utillaje. La complejidad eleva el punto de equilibrio, ya que las piezas complejas son caras de fabricar con utillaje. Las piezas sencillas y de gran volumen lo reducen.
Una solución intermedia y práctica que utilizan muchos fabricantes: fabricar la cantidad inicial, validar el diseño y la demanda en el mercado real y, a continuación, invertir en utillaje una vez que las cifras lo justifiquen. Este enfoque por etapas limita el riesgo de pérdidas, al tiempo que deja la puerta abierta a una producción a gran escala y bajo coste en una fase posterior.
Preguntas frecuentes
¿A partir de qué volumen debería pasar del CNC al moldeo por inyección?
No existe una cifra universal, pero en el caso de las piezas de plástico, el umbral suele situarse entre 1.000 y 10.000 unidades. Las piezas sencillas justifican la inversión en utillaje antes; las piezas complejas siguen siendo rentables con el CNC durante más tiempo. Realiza el cálculo del umbral de rentabilidad con tu presupuesto real de utillaje y el precio por pieza del CNC.
¿El mecanizado CNC de bajo volumen resulta más caro por pieza?
Por pieza, sí: el CNC tiene un coste unitario más elevado que la producción en serie amortizada. Sin embargo, no requiere inversión en utillaje, por lo que, en volúmenes reducidos, el coste total del proyecto es mucho menor. La cifra por pieza solo es relevante cuando el volumen es lo suficientemente elevado como para repartir el coste del utillaje entre un mayor número de piezas.
¿Es capaz el mecanizado CNC de gestionar volúmenes de producción?
Por supuesto. Gracias a la automatización —alimentadores de barras, cambiadores de palés, funcionamiento sin supervisión—, el CNC procesa decenas de miles de piezas, sobre todo en el sector del metal, donde el moldeo no es una opción. La cuestión es si el utillaje específico resultaría más económico para tu volumen concreto.
¿Y si mi diseño aún no está terminado?
En ese caso, el mecanizado CNC de bajo volumen es casi siempre la opción más acertada. Invertir en utillaje fijo antes de que el diseño se estabilice conlleva el riesgo de tener que desechar ese utillaje en la siguiente revisión. Mecaniza hasta que el diseño quede definitivo y, entonces, prepara el utillaje.
Conclusión
El mecanizado CNC de bajo volumen destaca por su rapidez, flexibilidad y bajo riesgo inicial; la producción en serie destaca por el coste por unidad una vez que el volumen es elevado y el diseño está definido. Sitúa tu proyecto en la curva de volumen, calcula el umbral de rentabilidad y deja que las cifras decidan, en lugar de decantarte por uno u otro método por defecto. Si desea una recomendación basada en datos para su pieza concreta, consulte ejemplos reales en nuestro casos prácticos o solicitar un presupuesto y analizaremos ambos escenarios en función de su volumen previsto.
Sobre el autor
Equipo de ingeniería de xinyangmfg — Ingeniero sénior de fabricación, con 12 años de experiencia en mecanizado CNC de precisión
El equipo de ingeniería de xinyangmfg ha asesorado a docenas de equipos de ingeniería mecánica en la transición del prototipo a la producción, realizando análisis de umbral de rentabilidad en proyectos que abarcan desde tiradas de 50 unidades hasta programas de producción de cinco cifras. Como especialista en DFM y en la selección de métodos de producción, Hasib ayuda a los compradores a evitar tanto gastos prematuros en utillaje como piezas de gran volumen con un mecanizado excesivo.


