La fabricación de chapas metálicas abarca ocho procesos principales que se utilizan para transformar chapas metálicas planas en componentes acabados: (1) corte por láser, (2) corte por chorro de agua, (3) corte por plasma, (4) punzonado y estampado, (5) plegado y conformado, (6) embutición profunda, (7) soldadura y unión, y (8) operaciones de acabado, entre las que se incluyen el desbarbado, el anodizado y el recubrimiento en polvo. Cada proceso tiene unas capacidades de tolerancia, unos rangos de espesor de material y unos costes económicos distintos. Los talleres modernos de chapa combinan entre tres y cinco de estos procesos de forma secuencial para producir piezas acabadas: el flujo de trabajo típico es corte por láser → desbarbado → plegado → soldadura → acabado. Las tolerancias alcanzables oscilan entre ±0,005 pulgadas (0,13 mm) en el corte por láser y ±0,001 pulgadas en el estampado de precisión, con espesores de chapa que van desde 0,005 pulgadas (lámina fina) hasta 0,5 pulgadas (chapa gruesa).
8 procesos de fabricación de chapa metálica de un vistazo
| Proceso | Espesor del material | Tolerancia | Coste habitual |
|---|---|---|---|
| Corte por láser (fibra) | 0,020–0,5 pulgadas | ±0,005 pulgadas | $$ |
| Corte por chorro de agua | 0,010–6 pulgadas | ±0,005 pulgadas | $$$ |
| Corte por plasma | 0,060–2 pulgadas | ±0,020 pulgadas | $ |
| Troquelado / Estampado | 0,020–0,25 pulgadas | ±0,001–0,005 pulgadas | $ (alto volumen) |
| Curvado / Conformado | 0,010–0,5 pulgadas | ±0,5° angular | $ |
| Embutición profunda | 0,005–0,25 pulgadas | ±0,005 pulgadas | $$ (alto volumen) |
| Soldadura (TIG/MIG/por puntos) | 0,020–0,5 pulgadas | ±0,030 pulgadas | $ |
| Acabados (anodizado, pintura en polvo) | Todos | Cosmética | $ |
1. Corte por láser
El corte por láser utiliza un haz concentrado (normalmente un láser de fibra de entre 2 y 12 kW o un láser de CO₂ de entre 2 y 6 kW) para vaporizar el material a lo largo de una trayectoria programada. Los láseres de fibra son los más utilizados chapa metálica menos de 0,5 pulgadas y han sustituido en gran medida a los láseres de CO₂ para el corte de acero, gracias a unas velocidades de corte entre 3 y 4 veces superiores y a un consumo energético entre un 40 y un 60% menor.
La capacidad de tolerancia es de ±0,005 pulgadas (0,127 mm) en los láseres de fibra estándar y de ±0,002 pulgadas (0,050 mm) en máquinas de gama alta con enfoque automático y óptica adaptativa. El ancho de corte oscila entre 0,004 y 0,012 pulgadas, dependiendo de la potencia y del material. La zona afectada por el calor (HAZ) suele ser de 0,003 a 0,010 pulgadas, lo suficientemente pequeña como para no afectar a las propiedades mecánicas en la mayoría de las aplicaciones estructurales. Entre los materiales que se pueden cortar se incluyen el acero al carbono (hasta 0,75 pulgadas con 12 kW), el acero inoxidable (hasta 0,5 pulgadas), aluminio (hasta 0,5 pulgadas), latón y cobre (hasta 0,25 pulgadas; requiere una configuración especial de la lente debido a su alta reflectividad) y titanio.
2. Corte por chorro de agua
El corte por chorro de agua utiliza un chorro de agua a alta presión (normalmente entre 60 000 y 90 000 PSI) mezclado con granate abrasivo para erosionar el material. A diferencia de corte por láser, el corte por chorro de agua no genera zona afectada por el calor, lo que permite conservar el temple del material y evitar deformaciones en las aleaciones sensibles al calor.
La tolerancia es de ±0,005 pulgadas (0,13 mm) en los sistemas estándar de corte por chorro de agua, y se reduce a ±0,002 pulgadas en los sistemas de precisión con presión dinámica. El ancho de corte es mayor que el del láser, situándose entre 0,025 y 0,045 pulgadas. El rango de espesor de los materiales es el más amplio de todos los procesos de corte de chapas: desde láminas de 0,010 pulgadas hasta chapas de 6 pulgadas (acero), o más de 8 pulgadas en piedra y cerámica. Ideal para aleaciones sensibles al calor (nido de abeja de aluminio, titanio para el sector aeroespacial, aceros para herramientas templados), materiales compuestos (fibra de carbono, fibra de vidrio) y pilas de varias láminas en las que el láser provocaría deformaciones.
3. Corte por plasma
El corte por plasma utiliza un chorro de gas ionizado a alta velocidad (normalmente nitrógeno, argón o aire comprimido) a una temperatura de entre 20.000 y 50.000 °F para cortar materiales conductores de la electricidad. Ofrece menor precisión que el láser o el chorro de agua, pero resulta considerablemente más económico para el acero al carbono de mayor espesor.
La tolerancia es de ±0,020 pulgadas (0,5 mm) en los sistemas de plasma estándar, y se reduce a ±0,010 pulgadas en los sistemas de plasma de alta definición (HD). El ancho de corte es amplio, de 0,060 a 0,150 pulgadas. Es ideal para acero al carbono y acero inoxidable de entre 0,060 y 2 pulgadas de espesor, en los casos en que el láser deja de ser rentable. Se utiliza habitualmente en la fabricación pesada, el acero estructural y la construcción naval, más que en trabajos de precisión con chapa.
4. Troquelado y estampado
El punzonado utiliza prensas mecánicas o hidráulicas para impulsar un punzón de acero para herramientas endurecido a través de la chapa hasta una matriz, recortando así un agujero o una forma. El estampado es una categoría más amplia que incluye el punzonado, el corte en bruto, la perforación, el corte con lanceta, el gofrado y la acuñación, procesos que suelen combinarse en una matriz progresiva para la producción en grandes volúmenes.
La capacidad de tolerancia oscila entre ±0,005 pulgadas en una punzonadora de torreta, reduciéndose a ±0,001 pulgadas en el estampado de precisión con utillaje endurecido. El espesor del material es de 0,020 a 0,25 pulgadas para el trabajo habitual con chapa. El coste del utillaje es elevado (entre 1 TP4T5.000 y 1 TP4T50.000+ para matrices progresivas), pero el coste por pieza es el más bajo de todos los procesos de chapa a volúmenes de producción, lo que convierte al estampado en el estándar para los paneles de carrocería de automóviles, los chasis de aparatos electrónicos, las carcasas de electrodomésticos y cualquier pieza que supere las ~10.000 unidades anuales.
5. Curvado y conformado
En el plegado de chapa metálica se utiliza una prensa plegadora para deformar plásticamente el material alrededor de una matriz de conformado. El ángulo de plegado viene determinado por la profundidad del pistón, el radio de plegado depende de la geometría de la matriz y el margen de plegado se calcula a partir del espesor del material, el factor K (que suele oscilar entre 0,33 y 0,45, dependiendo de la dureza) y el radio interior del plegado.
La tolerancia estándar es de ±0,5° angular y ±0,010 pulgadas lineal; las prensas plegadoras CNC de precisión con abombamiento adaptativo y medición láser del ángulo mantienen una tolerancia de ±0,1° y ±0,005 pulgadas. Las operaciones de plegado habituales incluyen el plegado neumático (el más flexible, con una tolerancia moderada), el plegado con fondo (control más preciso del ángulo) y el estampado (tolerancia más ajustada, mayor desgaste de la herramienta). Recomendaciones sobre el material: el radio mínimo de plegado interior suele ser de 1,0 t para el aluminio blando, 1,5 t para el aluminio semiduro, 2,0 t para el acero inoxidable 304/316 y 1,5 t para el acero dulce, donde t es el espesor del material.
6. Embutición profunda
El embutido profundo utiliza una prensa hidráulica para introducir la chapa metálica a presión en la cavidad de un troquel, con lo que se forma una copa o caja hueca a partir de una pieza plana. Es un proceso habitual para fabricar recipientes cilíndricos, fregaderos de cocina, cuerpos de extintores, y carcasas para aparatos electrónicos de consumo.
El límite del proceso es la relación de embutición (D/d, donde D es el diámetro de la pieza en bruto y d el diámetro final): normalmente entre 1,6 y 2,2 en una sola operación de embutición, aunque las piezas más profundas requieren múltiples operaciones de embutición y recocidos intermedios. La tolerancia es de ±0,005 pulgadas en las dimensiones críticas y de ±0,020 pulgadas en la altura total. El coste de las herramientas es elevado, pero el coste por pieza es muy bajo a grandes volúmenes de producción, lo que convierte al embutido profundo en el método estándar para piezas que requieren una geometría cilíndrica o rectangular sin costuras y sin uniones soldadas.
7. Soldadura y uniones
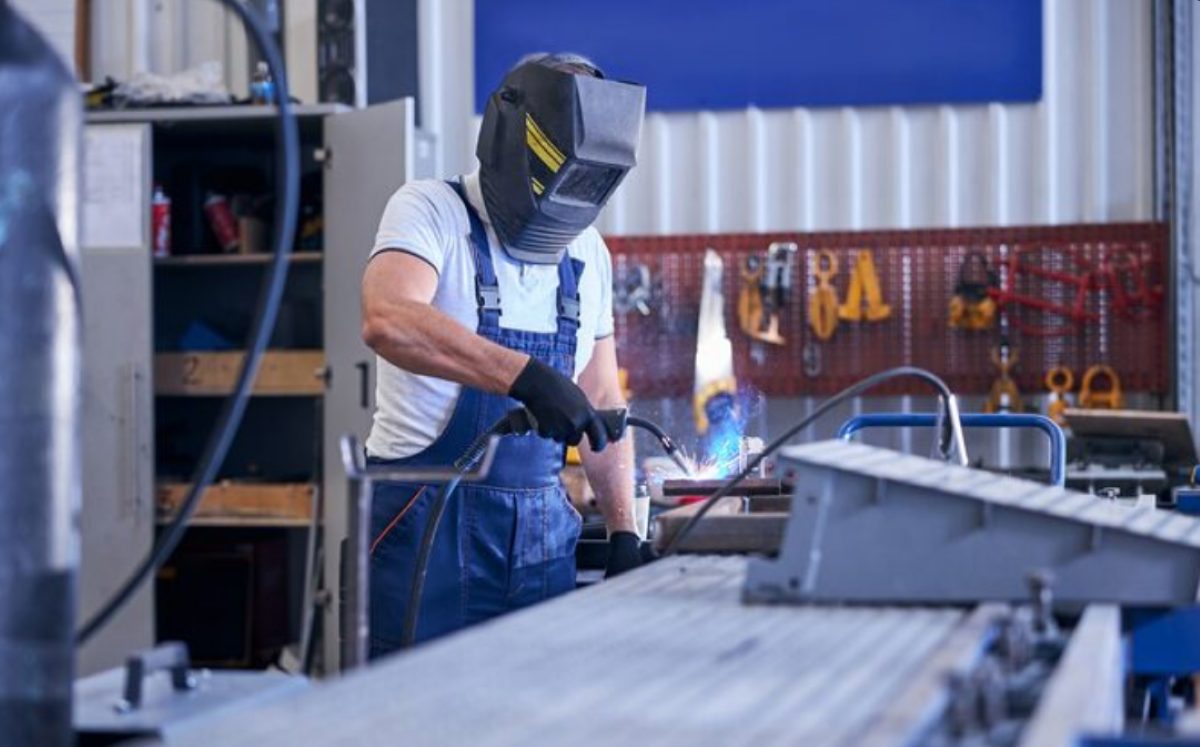
La soldadura de chapa utiliza calor para fusionar los bordes contiguos. La soldadura TIG (soldadura por arco con gas y tungsteno) es la opción de mayor calidad, con el control más preciso del aporte de calor, y se utiliza para soldaduras estructurales de acero inoxidable y aluminio. La soldadura MIG (soldadura por arco con gas y metal) es más rápida y económica, y se utiliza para la fabricación de estructuras de acero al carbono. La soldadura por puntos (soldadura por resistencia) es el método de unión más utilizado en grandes volúmenes para carrocerías de automóviles y chasis de aparatos electrónicos: dos electrodos sujetos entre abrazaderas hacen pasar corriente a través de chapas superpuestas, fundiendo un pequeño núcleo de metal en el punto de contacto.
La tolerancia de soldadura es de ±0,030 pulgadas en sentido lineal debido a la deformación térmica, reduciéndose a ±0,010 pulgadas con un sistema de sujeción rígido y soldadura controlada por pulsos. Entre los defectos habituales que hay que evitar se encuentran la porosidad (contaminación por gases), el socavado (demasiado calor), el alabeo (distorsión excesiva por el aporte de calor) y el quemado (demasiada corriente en chapas finas).
8. Operaciones de acabado
El acabado transforma la chapa metálica recién fabricada en un componente acabado, duradero y visualmente aceptable. Las principales categorías de acabado son: desbarbado (elimina los bordes afilados mediante tambores, cepillos o láser), anodizado (conversión electroquímica de la superficie del aluminio en una capa de óxido duro, disponible en acabados transparentes, negros, dorados, rojos y otros teñidos), recubrimiento en polvo (pigmento seco aplicado electrostáticamente y curado a 350–400 °F para obtener un acabado termoendurecido resistente), pintura en húmedo (recubrimientos líquidos que ofrecen flexibilidad en el color y permiten trabajar con geometrías complejas), galvanoplastia (electrodeposición de zinc, níquel y cromo para mejorar la resistencia a la corrosión) y pasivación (tratamiento químico del acero inoxidable para mejorar la resistencia a la corrosión según la norma ASTM A967).
Combinación de procesos de chapistería para piezas reales
La mayor parte de la chapa metálica destinada a la producción Las piezas combinan entre 3 y 5 procesos en secuencia. Proceso típico de fabricación de una caja para componentes electrónicos: (1) corte por láser de aluminio 5052-H32 de 0,060 pulgadas, (2) desbarbado de los bordes, (3) realización de pliegues de 90° en la prensa plegadora, (4) roscado de los orificios para los elementos de fijación, (5) acabado de anodizado transparente de tipo II. Proceso típico de fabricación de un soporte para automoción: (1) estampado con troquel progresivo a partir de acero HSLA de 0,080 pulgadas, (2) soldadura de lengüetas del refuerzo, (3) galvanizado con zinc para protección contra la corrosión, (4) imprimación por recubrimiento electrolítico.
La elección del proceso viene determinada por la cantidad, la tolerancia y el material: para los prototipos y los volúmenes reducidos (1-500 piezas) se suele utilizar el corte por láser + plegado + soldadura; los volúmenes medios (500-10 000) se pasan al punzonado con torreta + doblado + soldadura; los volúmenes elevados (más de 10 000) se pasan al estampado con troqueles progresivos. El endurecimiento de las tolerancias inclina la balanza hacia el estampado de precisión o el corte por láser de 5 ejes.
Preguntas frecuentes
1. ¿Cuál es la diferencia entre la fabricación de chapas metálicas y el estampado?
La fabricación de chapa metálica es la categoría general de procesos destinados a transformar láminas metálicas planas en piezas acabadas, lo que incluye el corte (láser, chorro de agua, plasma), el conformado (plegado, embutición), la unión (soldadura) y el acabado. El estampado es una categoría específica dentro de la fabricación: consiste en utilizar matrices de herramientas endurecidas para perforar, recortar o acuñar chapa metálica en grandes volúmenes. Todo estampado es fabricación, pero no toda fabricación es estampado.
2. ¿Qué tolerancia se puede alcanzar en la fabricación de chapas metálicas?
La tolerancia varía según el proceso: el corte por láser tiene una tolerancia estándar de ±0,005 pulgadas (0,13 mm) y de ±0,002 pulgadas en sistemas de precisión; el corte por chorro de agua, de ±0,005 pulgadas; el corte por plasma, de ±0,020 pulgadas; punzonado con torreta, ±0,005 pulgadas; estampado de precisión, ±0,001 pulgadas; plegado con prensa plegadora, ±0,5° angular y ±0,010 pulgadas lineal de serie; prensas plegadoras CNC de precisión, ±0,1° y ±0,005 pulgadas. La soldadura añade ±0,030 pulgadas debido a la deformación térmica.
3. ¿Cuál es el espesor máximo de chapa que se puede cortar con láser en comparación con el corte por chorro de agua?
El láser de fibra de 12 kW corta hasta 0,75 pulgadas de acero al carbono, 0,5 pulgadas de acero inoxidable o aluminio. El chorro de agua corta hasta 6 pulgadas de acero y más de 8 pulgadas de piedra o cerámica. Para materiales de más de 0,5 pulgadas de espesor o para aleaciones sensibles al calor (titanio, panal de aluminio), el chorro de agua es la mejor opción.
4. ¿Cuál es el radio mínimo de curvatura de la chapa?
El radio mínimo de curvatura interior depende del material y del estado de templado: aluminio blando 1,0t, aluminio semiduro 1,5t, acero inoxidable 304/316 2,0t, acero dulce 1,5t, donde «t» es el espesor de la chapa. Los radios más cerrados provocan grietas en la fibra exterior. Para cumplir los requisitos de radio mínimo, especifique material recocido o diseñe con un radio ligeramente mayor.
5. ¿En qué casos es preferible el embutido profundo a la fabricación mediante soldadura?
El embutido profundo es el método preferido cuando una pieza requiere una geometría cilíndrica o rectangular sin costuras de soldadura (fregaderos de cocina, cuerpos de extintores, latas de bebidas, carcasas profundas). La fabricación por soldadura es la opción preferida para volúmenes bajos o medios (menos de 5.000 unidades) o para piezas en las que la relación de embutición profunda supere 2,2 en una sola operación.
6. ¿Qué acabados de chapa metálica hay disponibles?
Acabados habituales: anodizado transparente de tipo II, anodizado de recubrimiento duro de tipo III (para aluminio); recubrimiento en polvo (cualquier color, duradero); pintura líquida (color a medida, geometría compleja); galvanizado con zinc (cromato transparente o amarillo), niquelado, cromado; pasivación según la norma ASTM A967 (acero inoxidable); imprimación de recubrimiento electrostático; acabados mecánicos cepillados, pulidos o granulados.
Conclusión
La fabricación de chapa metálica consiste en una secuencia de ocho procesos distintos, cada uno con una capacidad de tolerancia específica, un rango de espesor de material y unos costes económicos propios. Las piezas de producción modernas combinan entre tres y cinco de estos procesos de forma secuencial: el flujo típico es corte por láser → desbarbado → plegado → soldadura → acabado. La selección del proceso depende de la cantidad (láser o punzonado para volúmenes reducidos; estampado para volúmenes elevados), de la tolerancia (estampado de precisión para tolerancias muy ajustadas; láser para tolerancias medias) y del material (chorro de agua para aleaciones sensibles al calor; láser para acero y aluminio).
Xinyang Industrial Tech gestiona una planta de chapistería con un sistema de gestión de calidad (SGC) digital y sin papel, que cuenta con corte por láser, conformado con prensa plegadora CNC, soldadura MIG/TIG y acabados integrados. Para obtener un presupuesto de tu pieza de chapa, sube tu archivo CAD y recibirás un presupuesto con DFM completo respuesta en un plazo de 24 horas.