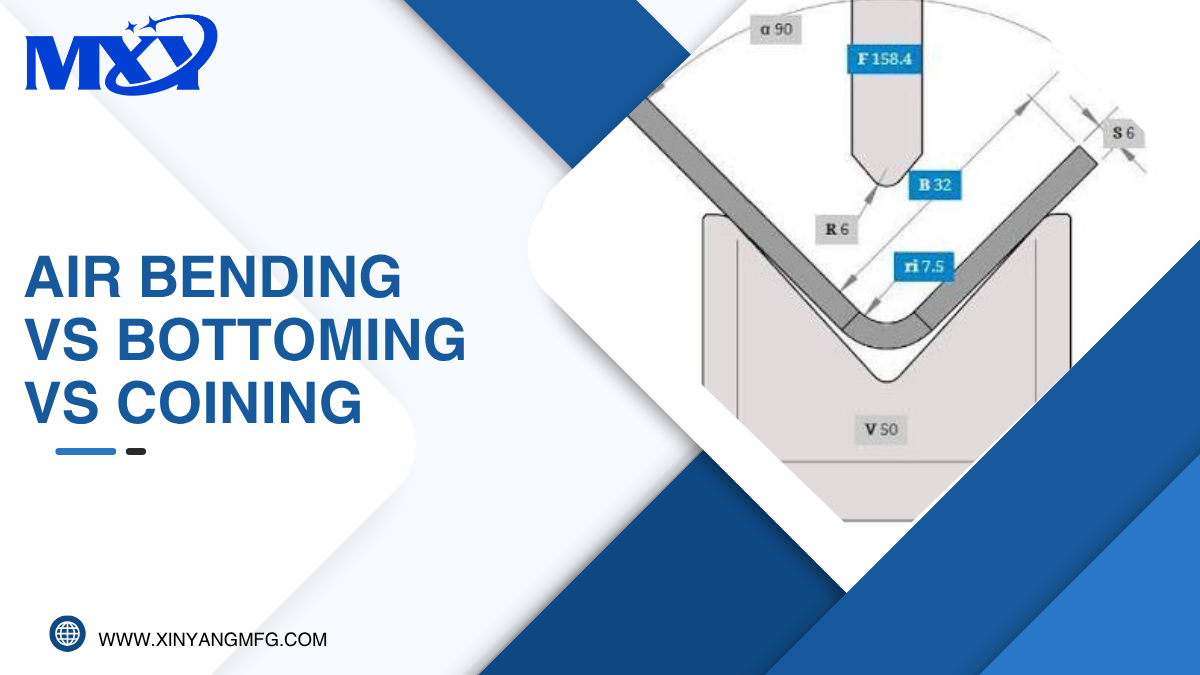
Sur une presse plieuse, une même matrice en V permet de réaliser un pliage de trois manières différentes. Le pliage à l’air arrête le poinçon avant que la tôle n’entre en contact avec le fond de la matrice, ce qui permet de définir l’angle uniquement par la profondeur de pénétration du poinçon tout en laissant un jeu d’air. Le pliage par fondage enfonce la tôle à fond contre les parois de la matrice, de sorte que la géométrie de l'outil détermine l'angle. Le pliage par estampage enfonce la pointe du poinçon dans le métal avec une force extrême, ce qui amincit le matériau au niveau de la ligne de pliage et fixe l'angle avec un retour élastique minimal.
La force, la précision et le coût de l'outillage augmentent à mesure que l'on passe du cintrage pneumatique au cintrage par emboutissage, puis au cintrage par estampage. La flexibilité et la rentabilité évoluent dans le sens inverse. Pour la plupart des travaux de fabrication, le cintrage pneumatique constitue la solution économique par défaut. Le cintrage par emboutissage et le cintrage par estampage représentent des étapes supérieures justifiées par des exigences spécifiques en matière de tolérance ou de répétabilité — et ce guide explique précisément dans quels cas ils s'appliquent.
Ce guide aborde les principes de fonctionnement de chaque méthode, les compromis entre force et retour élastique, les considérations relatives aux matériaux, ainsi qu’un cadre décisionnel pratique. Pour connaître les règles de conception dimensionnelle qui sous-tendent tout pliage, consultez notre Guide de conception pour le pliage de la tôle. Pour découvrir l'ensemble de nos opérations de formage de tôles, consultez notre procédés de formage de la tôle guide.
Maîtrise de l'air : mécanismes et compromis
Dans le pliage à vide, le poinçon descend dans la matrice en V jusqu’à ce que la tôle entre en contact en trois points : la pointe du poinçon et les deux épaulements de la matrice. La tôle s’étend sur l’ouverture de la matrice entre les épaulements, laissant un espace d’air en dessous. C'est la profondeur de pénétration du poinçon — et non la géométrie de la matrice — qui détermine l'angle de pliage. En ajustant la course du poinçon, un même jeu d'outils permet d'obtenir une gamme d'angles inférieurs à l'angle d'ouverture de la matrice.
C'est là le principal avantage du pliage à l'air comprimé : une seule combinaison poinçon-matrice permet de réaliser de nombreux angles différents. Une matrice à 90 degrés peut réaliser des plis allant de 90 à environ 175 degrés en ajustant la course du poinçon. Concrètement, cela se traduit par une réduction des changements d’outillage et une plus grande flexibilité pour les pièces à angles variés, ce qui permet de limiter les temps de programmation et de réglage.
Le compromis réside dans le retour élastique. Lorsque le poinçon se rétracte, la partie élastique de la déformation de flexion se rétablit et la pièce s'ouvre vers son état plat. L'angle de retour élastique dépend de la limite d'élasticité et des caractéristiques d'écrouissage du matériau, du rapport entre le rayon de courbure et l'épaisseur, ainsi que de la largeur d'ouverture de la matrice. Les matériaux à limite d'élasticité plus élevée — acier inoxydable 304, aluminium 6061-T6, acier laminé à froid à haute résistance — présentent un retour élastique plus important que l'acier doux ou l'aluminium recuit. Les contrôleurs des presses plieuses à commande numérique compensent ce phénomène par un pliage excessif, mais cette compensation est basée sur les propriétés nominales du matériau et varie en fonction des variations de composition d’une bobine à l’autre.
Le pliage à air est la méthode qui nécessite le moins de tonnage parmi les trois, car la force de pliage s'exerce sur toute la largeur d'ouverture de la matrice, plutôt que de contraindre le matériau à épouser la surface de la matrice. Cela permet de l'utiliser sur des presses plus légères et réduit l'usure des outils.
Atteinte du niveau plancher : mécanismes et compromis
Le pliage par compression vers le bas — également appelé « pressage vers le bas » ou « pliage par contact avec la matrice » — pousse la tôle contre les parois latérales de la matrice en V. Contrairement au pliage à l'air, le matériau épouse la face de la matrice ; l'angle de pliage est donc déterminé par la géométrie de l'outillage plutôt que par la seule profondeur de poinçonnage. Le contrôle de l'angle est ainsi transféré du programme à la matrice, ce qui permet d'obtenir des plis plus réguliers et reproductibles, avec un retour élastique nettement moindre.
Le pliage par emboutissage nécessite trois à cinq fois plus de tonnage que le pliage à l'air pour un même matériau et une même épaisseur. La tôle doit épouser la forme de la matrice plutôt que d'être simplement pliée sur une portée, ce qui exige une force nettement supérieure. La presse doit disposer d'une capacité suffisante pour la combinaison du matériau, de l'épaisseur et de la longueur de la bride, et une matrice distincte est nécessaire pour chaque angle de pliage souhaité. Changer l'angle de pliage implique de changer de matrice.
Le retour élastique lors de l'atteinte de la profondeur maximale est réduit, mais pas éliminé. Étant donné que le matériau au niveau du rayon de pliage ne subit pas un déplacement plastique complet — contrairement à ce qui se passe lors de l'estampage —, un certain retour élastique se produit tout de même. Cependant, ce retour élastique est plus régulier et plus prévisible que dans le cas du pliage à l'air, car la conformation du matériau est mieux maîtrisée. Les outilleurs tiennent compte du retour élastique résiduel en concevant des angles de matrice légèrement plus prononcés que la valeur nominale visée.
Le formage par emboutissage est la solution la plus appropriée lorsqu’une pièce à angle fixe est produite en série et que les exigences de tolérance sont plus strictes que ce que permet d’obtenir de manière fiable la correction du retour élastique par cintrage à l’air — généralement lorsque la tolérance angulaire est inférieure à plus ou moins un degré, ou lorsque les variations entre lots de matière entraînent un écart angulaire qui ne peut être corrigé par un ajustement du programme.
Frappe : principes mécaniques et compromis
Le frappeage exerce une force extrême — souvent dix fois supérieure, voire plus, à la force nécessaire pour le pliage à l'air — afin d'enfoncer la pointe du poinçon dans la fibre externe de la tôle au niveau de la ligne de pliage. Le matériau subit une déformation plastique totale, tant en compression qu’en traction : la déformation plastique dépasse largement la plage élastique, et le matériau s’amincit légèrement au sommet du pli. Cette plastification totale signifie que la récupération élastique est minime — le retour élastique est généralement inférieur à 0,5 degré lorsque l’outillage et le matériau sont bien adaptés.
On obtient ainsi l'angle le plus précis et le plus reproductible possible sur une presse plieuse. Le gaufrage permet de maintenir tolérances angulaires d'une précision de plus ou moins 0,25 degré, voire meilleure, et le rayon intérieur serré et bien défini ainsi obtenu reste constant tout au long d'un cycle de production, quelles que soient les variations de résistance du matériau au sein du lot.
Le coût est considérable. La presse doit générer un tonnage nettement plus élevé. L'outillage s'use plus rapidement car les forces en jeu sont bien plus élevées. Le rayon de pliage, très serré et effilé, crée une concentration de contraintes qui doit être prise en compte dans l'analyse de fatigue si la pièce est soumise à des charges dynamiques. Pour la plupart des caractéristiques de la plupart des pièces, le ciselage représente un coût inutile. Pour les caractéristiques qui en ont véritablement besoin, il n'existe aucune alternative.
Comparaison : Air Bending, Bottoming et Coining
|
Facteur |
Maîtrise de l'air |
Atteindre le fond |
Frappe de monnaie |
|
Force nécessaire |
Le plus bas |
3 à 5 fois la maîtrise de l'air |
10×+ maîtrise de l'air |
|
Précision angulaire |
Bon (±1 à 2°) |
Meilleur (±0,5–1°) |
Meilleur (<±0,25°) |
|
Retour élastique |
La plupart — en fonction du matériau |
Réduit, plus prévisible |
Minime (<0,5°) |
|
Outillage par angle |
Un décor, plusieurs angles |
Matrice à angle spécifique |
Spécifique à un angle, à usage intensif |
|
Usure des outils |
Faible |
Modéré |
Élevé |
|
Coût par coude |
Le plus bas |
Modéré |
Le plus élevé |
|
Idéal pour |
Fabrication générale |
Cycles de production reproductibles |
Tolérances serrées, rayons très serrés |
Le retour élastique en détail : son importance et la manière dont chaque méthode le gère
Le retour élastique correspond à la reprise de forme qui se produit une fois que la force de flexion a cessé d'agir. Tout métal présente à la fois un comportement élastique et plastique lorsqu'il est soumis à une flexion. La partie plastique reste déformée, tandis que la partie élastique reprend sa forme initiale. Ce rapport est déterminé par la limite d'élasticité du matériau divisée par son module d'élasticité : plus ce rapport est élevé, plus le retour élastique est important.
L'acier inoxydable 304, l'acier 17-4 PH et l'aluminium 6061-T6 présentent tous des rapports limite d'élasticité/module de résilience relativement élevés et présentent une reprise élastique importante. L'acier doux (A36 ou A1011) présente une reprise élastique moindre. Parmi les matériaux courants, c'est l'aluminium recuit qui présente la reprise élastique la plus faible.
Le pliage à l'air comprimé permet de gérer le retour élastique grâce à une compensation de sur-pliage programmée dans le contrôleur CNC. Le contrôleur utilise un modèle de retour élastique basé sur le matériau, l'épaisseur et la géométrie pour calculer la profondeur de poinçonnage requise. Ce procédé fonctionne bien avec des matériaux homogènes, mais il est sensible aux variations d'un lot à l'autre en termes de limite d'élasticité et de taux d'écrouissage.
Le « bottoming » permet d'obtenir un retour élastique plus régulier en adaptant le matériau à la matrice. Le retour élastique résiduel est plus faible et plus prévisible, ce qui facilite sa compensation lors de la conception de l'outillage. Le « coining » élimine en grande partie le problème de retour élastique en provoquant un fluage complet du matériau au niveau du rayon de courbure.
D'un point de vue conception : définissez la plage de tolérance la plus stricte réellement nécessaire au regard de vos exigences fonctionnelles, sans aller au-delà. Privilégier le frappage lorsque le « bottoming » permettrait d'atteindre la tolérance entraîne des coûts supplémentaires sans apporter d'avantage. Il en va de même lorsque l'on privilégie le « bottoming » alors que le pliage à l'air avec compensation du retour élastique est suffisant.
Méthodes de mélange sur une même pièce
De nombreuses pièces tirent parti de l’utilisation de méthodes différentes selon les caractéristiques. Un boîtier en tôle peut par exemple recourir au cintrage à l’air pour les rebords du panneau principal à ± 2 degrés, au cintrage par pression pour les rebords de la découpe de la face du connecteur à ± 1 degré, et au frappage pour un rebord de montage de précision unique à ± 0,25 degré. Le mélange des méthodes est une pratique courante et est spécifié caractéristique par caractéristique sur le plan — soit sous forme d’indication de tolérance (que le fabricant interprète), soit sous forme d’indication explicite de la méthode si le concepteur a une préférence marquée.
Si votre plan ne précise que les tolérances sans indiquer les méthodes à utiliser, votre fabricant choisira la méthode la plus économique permettant de respecter fiablement chacune de ces tolérances. Dans la plupart des cas, cela permet d'obtenir le meilleur rapport qualité-prix sans que le concepteur ait à préciser explicitement les méthodes de cintrage.
How to Choose: A Decision Framework
Start with air bending. For any feature where the angular tolerance is plus or minus one degree or looser, air bending with CNC springback correction is the right default. It is the most flexible, uses the least press tonnage, and is the most economical option across the widest range of materials.
Move to bottoming when the angular tolerance is tighter than plus or minus one degree on a feature produced in quantity. When the same angle must be produced consistently across a long run and material variation cannot be corrected by program adjustment, bottoming provides the repeatability that air bending cannot.
Specify coining only for features requiring tighter than plus or minus 0.5 degrees, very sharp inside radii approaching the material thickness, or when springback variability in the specific material makes bottoming insufficient. Coining should be the exception on any given part, not the rule.
Foire aux questions
Quelle est la principale différence entre l'« air bending » et le « bottoming » ?
Le pliage à l'air permet de définir l'angle en fonction de la profondeur de poinçonnage, en laissant un espace d'air entre la tôle et le fond de la matrice. Cela rend cette technique flexible — un seul jeu d'outillage permet d'obtenir de nombreux angles — mais le retour élastique est plus important et plus variable. Le formage par compression plaque la tôle entièrement contre les parois de la matrice, confiant le contrôle de l’angle à la géométrie de l’outillage. Le résultat est plus précis et plus reproductible, au prix d’un outillage spécifique à chaque angle et d’une force de compression plus élevée.
Pourquoi l'estampage réduit-il autant le retour élastique ?
Le formage par estampage consiste à exercer une force extrême pour enfoncer la pointe du poinçon dans le métal au niveau du rayon de courbure, ce qui provoque une déformation plastique complète du matériau et l'amincit légèrement. Le degré de déformation plastique est suffisamment important pour que la reprise élastique — ou « springback » — soit minime, ce qui permet d'obtenir une pièce dont l'angle s'écarte de l'angle d'usinage de moins d'une fraction de degré.
Quelle méthode nécessite le plus faible tonnage de presse ?
Le formage à l'air, et de loin. Le formage par emboutissage nécessite généralement trois à cinq fois plus de force que le formage à l'air pour un même matériau et une même épaisseur. Le formage par frappe peut en nécessiter dix fois plus, voire davantage. C'est la capacité de la presse qui détermine les méthodes utilisables sur une machine donnée.
Dans quelles circonstances dois-je recourir par défaut à la maîtrise de l'air ?
Le pliage à l'air est le mode par défaut recommandé pour la grande majorité des pièces en tôle : il s'applique à toute pièce dont la tolérance angulaire est de plus ou moins un degré ou plus large, dont la géométrie et le matériau se situent dans la plage de compensation du retour élastique par CNC, et pour laquelle la flexibilité de l'outillage et un faible tonnage de presse sont des critères importants. N'optez pour le formage par emboutissage ou le frappe que lorsque les exigences spécifiques en matière de tolérance ou de répétabilité l'imposent.
Une même pièce peut-elle faire l'objet de plusieurs méthodes de pliage ?
Oui, et c'est courant. Une pièce comportant un pli critique nécessitant une tolérance de plus ou moins 0,25 degré et plusieurs brides standard à plus ou moins 1,5 degré peut faire l'objet d'un pliage par estampage au niveau du pli critique et d'un pliage à l'air comprimé pour le reste. Le mélange des méthodes est précisé élément par élément sur le plan, sous forme d'indication de tolérance ou de mention explicite de la méthode utilisée.